

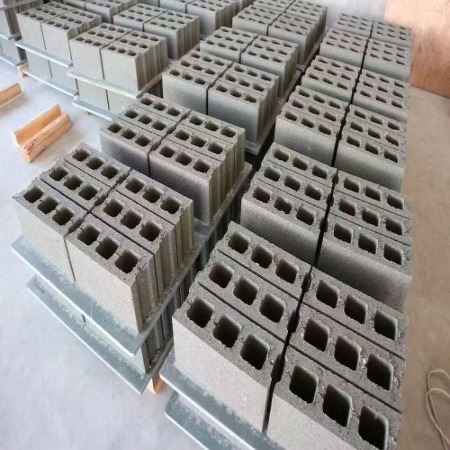
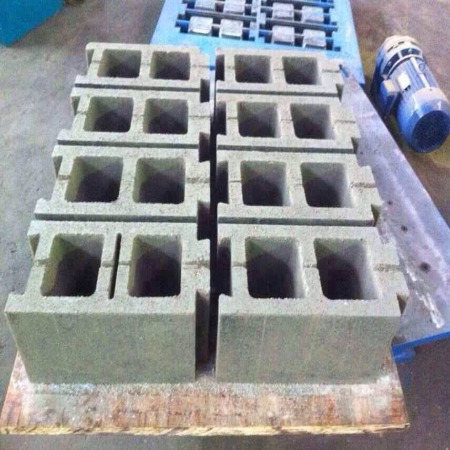
Adaptación de edificios prefabricados: Técnicas de control de parámetros de máquinas de ladrillos para la producción de ladrillos huecos de alta precisión.
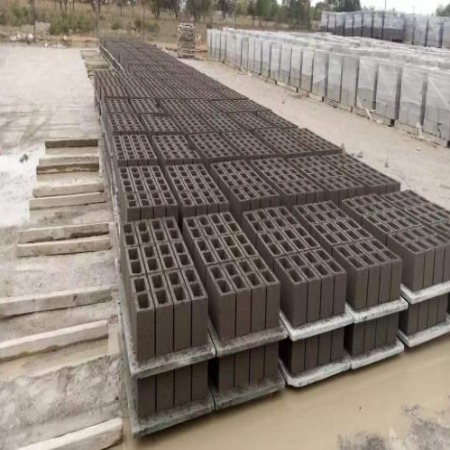
Con el rápido desarrollo de los edificios prefabricados, los requisitos de precisión para los componentes de las paredes han pasado del nivel de centímetros en la construcción tradicional al nivel de milímetros. Como material principal de las paredes prefabricadas, el control de parámetros de las máquinas de ladrillos durante el proceso de producción de ladrillos huecos de alta precisión Determina directamente la calidad de los componentes y la eficiencia del ensamblaje. Lograr una producción de alta precisión de ladrillos huecos mediante una gestión de parámetros optimizada se ha convertido en un aspecto clave para la transformación y modernización del sector.
I. Control de prealimentación de parámetros en la etapa de preparación de la materia prima
La producción de ladrillos huecos de alta precisión comienza con el procesamiento estandarizado de materias primas. El control de máquina de ladrillos Los parámetros no deben limitarse a la etapa de formación, sino que deben extenderse a la etapa de preparación de la materia prima. Primero, la velocidad de la trituradora de martillos en el proceso de trituración debe controlarse entre 980 y 1050 r/min para asegurar que el tamaño de partícula de la lutita o ganga de carbón sea ≤1,5 mm, creando un requisito previo para la homogeneización posterior. Segundo, los parámetros de distribución del material en la cámara de envejecimiento son cruciales. Cuando se utiliza un método de apilamiento en espina de pescado, el espesor de cada capa debe ser ≤300 mm, el contenido de humedad debe controlarse dentro del rango del 12 % al 14 %, y el tiempo de envejecimiento no debe ser inferior a 72 horas para asegurar una homogeneización completa de las materias primas. Finalmente, en la etapa de trituración fina del molino de rodillos, la separación de los rodillos debe ajustarse con precisión a 1,0-1,2 mm. En este punto, el módulo de finura de la materia prima puede estabilizarse entre 1,8 y 2,0, proporcionando una base de material con una granulometría adecuada para el proceso de moldeo.
II. Control coordinado de los parámetros principales en el proceso de moldeo
El moldeo es el proceso central para controlar la precisión de los ladrillos huecos, e implica la optimización coordinada de múltiples parámetros como la presión de extrusión, el grado de vacío, la velocidad de extrusión y la temperatura de la matriz. La presión de extrusión debe ajustarse dinámicamente según el índice de plasticidad de la materia prima. Cuando el índice de plasticidad está entre 13 y 17, la presión de extrusión principal debe controlarse entre 2,8 y 3,2 MPa, y la fluctuación de presión debe estabilizarse dentro de ±0,1 MPa. El grado de vacío es un parámetro clave para eliminar defectos internos en las piezas de ladrillo. El grado de vacío de la cámara de vacío debe ser ≥0,092 MPa para garantizar que la desviación de uniformidad de densidad de la pieza de ladrillo sea ≤1,5 %. La coincidencia de la velocidad de extrusión y la temperatura de la matriz afecta directamente la estabilidad dimensional. Cuando la velocidad de extrusión se ajusta a 1,2-1,5 m/min, la temperatura de calentamiento de la matriz debe mantenerse entre 45 y 55 °C, con un gradiente de temperatura ≤3 °C, lo que permite controlar eficazmente la tasa de contracción de la pieza en bruto dentro del rango objetivo de 0,4 %-0,6 %. El control sincronizado de la velocidad del sinfín y la velocidad de alimentación también es crucial; la desviación entre ambas debe controlarse dentro de ±2 % para evitar la estratificación de la densidad causada por una alimentación irregular.
III. Estrategias de mantenimiento de precisión en el proceso de secado y cocción
Un control inadecuado durante el proceso de secado y cocción de las piezas de ladrillo anulará por completo las mejoras de precisión logradas en la etapa de conformado. Se debe utilizar una curva de calentamiento escalonada en el proceso de secado, con la temperatura de entrada controlada entre 80 y 100 °C y la temperatura final aumentada a 110-120 °C. La frecuencia del ventilador de circulación debe ajustarse a 35-40 Hz para garantizar una tasa de contracción por secado ≤0,3 %. En el proceso de cocción, los gradientes de temperatura del horno túnel en las etapas de precalentamiento, cocción y enfriamiento deben diseñarse con precisión. La velocidad de calentamiento en la etapa de precalentamiento debe controlarse a 1,0-1,5 °C/min, la temperatura de la zona de cocción debe estabilizarse entre 980 y 1020 °C con una diferencia de temperatura que no supere los ±10 °C, y el tiempo de mantenimiento debe ser de 40-50 min para garantizar que la tasa de contracción por cocción se mantenga estable entre el 0,2 % y el 0,3 %. La velocidad de desplazamiento del carro del horno y el ciclo de empuje deben coincidir estrictamente, con una desviación del ciclo que no supere los ±5 minutos, para evitar que las fluctuaciones en el campo de temperatura del horno afecten la consistencia dimensional del producto.
IV. Monitoreo inteligente y optimización de circuito cerrado
Sistemas modernos de fabricación de ladrillos Cuentan con capacidad para monitorización de parámetros en tiempo real y control de bucle cerrado. Los sensores en línea recopilan parámetros clave como la presión de extrusión, el contenido de humedad del material y la temperatura de moldeo. Se utilizan algoritmos de control PID para corregir automáticamente estos parámetros, controlando las desviaciones dimensionales dentro de ±0,5 mm. Es fundamental inspeccionar periódicamente el estado de desgaste de la matriz y repararla o reemplazarla rápidamente cuando el desgaste supere los 0,3 mm para mantener la precisión a largo plazo. Se recomienda crear un archivo de parámetros para cada tipo de ladrillo hueco, almacenando la combinación óptima de parámetros para cada lote como referencia directa durante la producción posterior, lo que reduce las fluctuaciones de precisión causadas por ajustes manuales de la máquina.
En resumen, la producción de ladrillos huecos de alta precisión es un proyecto sistemático que requiere un control meticuloso de los parámetros a lo largo de toda la cadena, desde las materias primas, el moldeo y el secado hasta la cocción, y la optimización en bucle cerrado mediante monitorización inteligente. Solo así se pueden cumplir los estrictos requisitos de precisión de los edificios prefabricados para los componentes de las paredes, impulsando la transformación del sector, que pasa de una producción basada en la experiencia a una fabricación inteligente basada en datos.