Introduzca los detalles del producto (como color, tamaño, materiales, etc.) y otros requisitos específicos para recibir un presupuesto exacto.
dejar un mensaje
Si le interesan nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
entregar
otro

Blogs

HOGAR

Blogs

  • Cómo identificar las necesidades del cliente: Adaptación de las máquinas de bloques a los requisitos del proyecto
    Cómo identificar las necesidades del cliente: Adaptación de las máquinas de bloques a los requisitos del proyecto
    Oct 07, 2026
    Respuesta rápidaLa selección de máquinas de bloques adecuadas a los requisitos del proyecto comienza con una evaluación estructurada de necesidades que abarca cinco dimensiones clave: los tipos de bloques necesarios, la capacidad de producción requerida para cumplir con los plazos del proyecto, el presupuesto disponible y el retorno de la inversión esperado, el nivel de automatización apropiado para el entorno operativo y las condiciones del sitio, incluyendo el suministro eléctrico, el espacio y la disponibilidad de materia prima. Un proyecto hospitalario en una zona sísmica, por ejemplo, requiere bloques capaces de albergar refuerzo de acero, mientras que un desarrollo residencial puede priorizar la producción en grandes volúmenes de bloques huecos estándar. Una falta de correspondencia entre la capacidad de la máquina y las necesidades del proyecto genera ineficiencias costosas: una especificación excesiva desperdicia capital, mientras que una especificación insuficiente limita la producción y compromete la calidad. Esta guía proporciona un marco práctico para identificar las necesidades del cliente y encontrar la solución de máquina de bloques adecuada.           1. Análisis de la intención de búsqueda del usuario¿Quién busca y por qué? AudienciaIntención principalPrincipales preocupacionesFabricantes de máquinas de bloquesEstrategia comercial/de ventasComprender los problemas que enfrentan los clientes para proponer soluciones adecuadas.Distribuidores/ConcesionariosComercial/ConsultivoAyudar a los usuarios finales a seleccionar la máquina adecuada para sus proyectos.ContratistasSelección operativa/de equiposAdaptar la capacidad de la maquinaria a la escala y el cronograma del proyecto.Consultores de proyectosInformación/AsesoramientoElaboración de especificaciones y recomendaciones de equipos  Categorías clave de intención de búsqueda Venta consultiva: comprender cómo hacer las preguntas correctas para descubrir las necesidades del cliente.Compatibilidad técnica: Alinear las especificaciones de la máquina con los requisitos del proyecto.Optimización del presupuesto: equilibrar capacidad y asequibilidad.Orientación específica para cada aplicación: Selección de máquinas adecuadas para cada tipo de proyecto (vivienda, infraestructura, sector comercial).   2. Preguntas clave de los usuariosP: ¿Qué preguntas debo hacerle a un cliente antes de recomendarle una máquina para fabricar bloques?Comience por lo básico: ¿Qué tipos de bloques necesita producir? ¿Cuál es su capacidad de producción diaria o mensual requerida? ¿Cuál es su presupuesto? ¿Qué nivel de automatización prefiere? ¿Cuáles son las condiciones de su planta: suministro eléctrico, espacio disponible y materias primas? ¿Cuál es su cronograma para iniciar la producción? Comprender estos factores permite que las especificaciones de la maquinaria se ajusten con precisión a los requisitos del proyecto. P: ¿Cómo determino la capacidad de producción adecuada para un proyecto?Calcule la capacidad requerida partiendo de los plazos del proyecto. Por ejemplo, si un proyecto de vivienda requiere 500 000 bloques en 12 meses y la producción se realiza 25 días al mes, la producción diaria requerida es de aproximadamente 1667 bloques. Si se añade un margen de seguridad del 20-30 % para cubrir fluctuaciones y crecimiento futuro, se recomienda una máquina con capacidad para producir entre 2000 y 2200 bloques al día. Esto garantiza que la máquina satisfaga las necesidades del proyecto sin una sobrecapitalización excesiva. P: ¿Qué papel juega el nivel de automatización en la selección de máquinas?El nivel de automatización afecta a los requisitos de mano de obra, la uniformidad de la producción y la inversión inicial. Las máquinas totalmente automáticas requieren de 3 a 5 operarios y ofrecen una calidad constante, pero exigen una mayor inversión de capital. Las máquinas semiautomáticas necesitan de 8 a 12 operarios, pero ofrecen un menor coste de entrada. La elección depende de la disponibilidad y el coste de la mano de obra en la región del cliente, el volumen de producción y los requisitos de calidad. En regiones con abundante mano de obra barata, las máquinas semiautomáticas pueden resultar más económicas. P: ¿Cómo influyen las materias primas en la selección de la máquina?Las características de la materia prima influyen en la configuración de la máquina y el diseño de la mezcla. Las cenizas volantes, la escoria y los áridos reciclados pueden requerir sistemas de dosificación y mezcladoras diferentes. Los materiales abrasivos aceleran el desgaste del molde, lo que exige materiales más duraderos. El contenido de humedad afecta la precisión de la dosificación y puede requerir sensores de humedad. Comprender las fuentes de materia prima del cliente garantiza que la máquina esté configurada para un rendimiento óptimo. P: ¿Qué condiciones del terreno deben tenerse en cuenta?Las condiciones del emplazamiento incluyen el espacio disponible, el suministro eléctrico, el acceso al agua y los requisitos de cimentación. Las máquinas móviles son adecuadas para emplazamientos remotos con suministro eléctrico limitado. Las máquinas fijas requieren cimentaciones estables y alimentación trifásica fiable. Las limitaciones de espacio pueden exigir diseños de máquinas compactos o disposiciones verticales. Todos estos factores influyen en la selección de la máquina y la planificación de su disposición.  3. Marco de evaluación de necesidadesPaso 1: Requisitos del productoPara empezar, es fundamental comprender qué necesita el cliente. El tipo de bloque (bloques huecos, ladrillos macizos, adoquines, bordillos, bloques entrelazados o productos especiales) determina los requisitos del molde y la configuración de la máquina. Un proyecto que requiera varios tipos de producto necesita una máquina con capacidad de cambio rápido de molde. Los requisitos especiales, como los canales de refuerzo de acero para zonas sísmicas, exigen diseños de molde personalizados. Paso 2: Capacidad de producciónCalcule la capacidad requerida en función de los plazos del proyecto y la demanda del mercado. Considere las necesidades actuales y el crecimiento futuro. Lo ideal es una máquina que opere al 80-85% de su capacidad nominal, lo que proporciona suficiente margen para la demanda máxima sin sobredimensionarla. La capacidad de producción también influye en las necesidades de mano de obra, el espacio de curado y la logística de materiales. Paso 3: Nivel de automatizaciónEvalúe la situación laboral del cliente, el volumen de producción y los requisitos de calidad. Las máquinas totalmente automáticas ofrecen una calidad constante con un mínimo de mano de obra, pero requieren una mayor inversión y soporte técnico. Las máquinas semiautomáticas son adecuadas para empresas emergentes y operaciones con abundante mano de obra. Las máquinas manuales son apropiadas para la producción a muy pequeña escala o in situ. Paso 4: Equipos de apoyoDetermine si el cliente necesita una línea de producción completa o solo la máquina principal. El equipo auxiliar incluye máquinas dosificadoras, mezcladoras, transportadores, apiladores y sistemas de curado. Los clientes con equipos existentes pueden necesitar solo la máquina formadora de bloquesLas soluciones llave en mano son ideales para los nuevos participantes en el sector. Paso 5: Emplazamiento y logísticaEvalúe las condiciones del sitio: espacio disponible, suministro eléctrico, acceso al agua y preparación de los cimientos. Considere la logística de envío y los requisitos de instalación. Los sitios remotos pueden beneficiarse del uso de maquinaria móvil. Los sitios con espacio limitado pueden requerir diseños compactos. Los aranceles de importación y los costos de envío afectan la inversión total. Paso 6: Presupuesto y retorno de la inversiónComprenda el presupuesto del cliente y el retorno de la inversión esperado. Calcule el período de recuperación de la inversión en función de la capacidad de producción, los precios locales de los bloques de materia prima y los costos operativos. Una máquina que ofrece mayor producción a menor costo operativo puede justificar una mayor inversión inicial gracias a una recuperación de la inversión más rápida.  4. Selección de máquinas según el tipo de proyectoProyectos de Viviendas ResidencialesLos proyectos de vivienda suelen requerir la producción a gran escala de bloques huecos y ladrillos macizos. Una máquina totalmente automática con una capacidad de 8.000 a 12.000 bloques por turno es adecuada para grandes proyectos. Las máquinas semiautomáticas son más apropiadas para proyectos de vivienda más pequeños. Las máquinas para bloques entrelazados ofrecen ventajas en cuanto a costos para la entrega rápida de viviendas. Proyectos de infraestructuraLos proyectos de infraestructura (carreteras, puentes, drenaje) requieren adoquines, bordillos y bloques de dique. Las máquinas con alta fuerza de compactación y múltiples opciones de moldes son esenciales. La durabilidad y la calidad constante son primordiales, favoreciendo Máquinas totalmente automáticas controladas por PLC con alta fuerza de vibración. Edificios comerciales e industriales Los edificios comerciales requieren bloques resistentes y de alta calidad para muros de carga. Se recomienda el uso de maquinaria capaz de producir bloques de alta densidad con gran precisión dimensional. El nivel de automatización depende del volumen de producción y de la disponibilidad de mano de obra. Proyectos remotos y presenciales Los proyectos en zonas remotas se benefician de las máquinas de bloques móviles que pueden funcionar sin conexión a la red eléctrica. Estas máquinas producen bloques in situ con materiales locales, eliminando los costes de transporte. Su capacidad suele ser menor que la de las máquinas fijas, pero ofrecen flexibilidad para ubicaciones remotas.  5. Preguntas frecuentes 1. ¿Cuáles son las primeras preguntas que se le deben hacer a un cliente sobre sus necesidades de máquinas de bloques? Comencemos con: ¿Qué tipos de bloques necesita? ¿Cuál es su producción diaria requerida? ¿Cuál es su presupuesto? ¿Qué nivel de automatización prefiere? ¿Cuáles son las condiciones de su sitio? 2. ¿Cómo calculo la capacidad de producción correcta? Calcula la producción diaria requerida dividiendo el volumen total del proyecto entre los días de producción disponibles. Añade un margen de seguridad del 20-30% para cubrir fluctuaciones y crecimiento. 3. ¿Debo recomendar una máquina totalmente automática o semiautomática? Depende del costo y la disponibilidad de la mano de obra, el volumen de producción y los requisitos de calidad. La automatización completa es ideal para operaciones de alto volumen y con requisitos de calidad críticos. La automatización semiautomática es adecuada para empresas emergentes y regiones con bajos costos laborales. 4. ¿Cómo influyen las materias primas en la selección de la máquina? Los distintos materiales afectan al dosificado, la mezcla y el desgaste del molde. Los materiales abrasivos requieren moldes duraderos. El contenido de humedad afecta a la precisión del dosificado. 5. ¿Qué equipo de apoyo podría necesitar un cliente? Dosificadoras, mezcladoras, transportadores, apiladoras y sistemas de curado. Los clientes que ya cuenten con equipos existentes quizás solo necesiten la máquina principal. 6. ¿Cómo influyen las condiciones del terreno en la selección de la maquinaria? El tipo de máquina depende de la fuente de alimentación, el espacio disponible y los cimientos necesarios. Las máquinas móviles son adecuadas para emplazamientos remotos; las máquinas fijas requieren cimientos estables. 7. ¿Cómo calculo el ROI de una máquina de bloques? Calcula el periodo de recuperación de la inversión en función de la capacidad de producción, los precios locales de los bloques y los costes operativos. Una mayor producción con menores costes operativos reduce el periodo de recuperación. Si desea obtener más información sobre nuestros productos, puede hacer clic aquí.www.yxbrickequipment.com  
    LEER MÁS
  • Análisis de modelos y procesos de producción aplicables para líneas de fabricación de ladrillos simples frente a líneas totalmente automatizadas.
    Análisis de modelos y procesos de producción aplicables para líneas de fabricación de ladrillos simples frente a líneas totalmente automatizadas.
    Sep 23, 2026
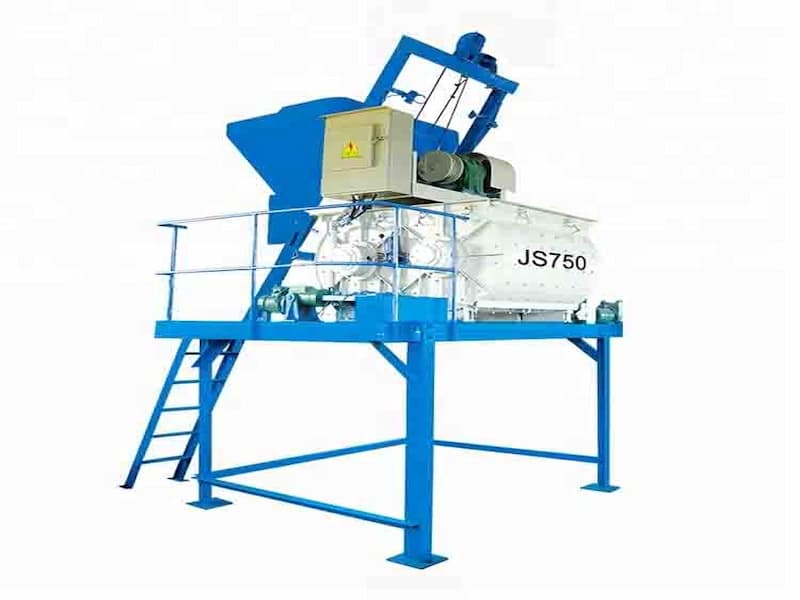
    IntroducciónEn el campo de la producción de bloques de hormigón, la selección del equipo determina directamente la escala de inversión, los costos operativos y la flexibilidad del producto. El QT8-15 máquina de moldeo de bloques Es un modelo maduro de tamaño mediano que actualmente se encuentra en el mercado; el "8" indica una capacidad de ocho bloques huecos de 400 × 200 × 200 mm por ciclo de moldeo, mientras que el "15" significa un ciclo de moldeo de aproximadamente 15 segundos. Se pueden construir dos configuraciones alrededor de esta máquina principal: una línea semiautomática simple y una línea totalmente automática, cada una adecuada para distintos escenarios operativos. I. Línea de producción simple: una solución de fácil accesoLa línea simple se centra en la máquina QT8-15 y funciona con una configuración básica que comprende una Mezclador de acción forzada JS750La máquina cuenta con una cinta transportadora, un alimentador de palés y un dispositivo de descarga de ladrillos. La inversión total en equipos asciende a aproximadamente 350 000 RMB, ocupando una superficie de unos 200 metros cuadrados. La lógica principal de este sistema consiste en sustituir los procesos automatizados de apilamiento y reciclaje de palés por mano de obra: el hormigón premezclado se transporta mediante cinta transportadora hasta la tolva de la máquina, y los ladrillos verdes moldeados se descargan mediante el dispositivo de descarga antes de ser trasladados a la zona de curado mediante carretilla elevadora o mano de obra. En cuanto a la selección del modelo, la unidad estándar QT8-15 es suficiente para este tipo de línea. La unidad estándar produce bloques que coinciden con el color natural de la materia prima; la producción de ladrillos de color requiere la adición de un componente de revestimiento de color, lo que incrementa los costos. Las ventajas de esta línea sencilla incluyen una baja inversión, una rápida instalación y requisitos técnicos mínimos para los operarios. Es ideal para emprendedores individuales o pequeñas fábricas de materiales de construcción que se inician en el sector para abastecer los mercados locales con ladrillos estándar y huecos. II. Línea de producción totalmente automatizada: una cadena integral para la producción a gran escala.Partiendo de la línea simple, el línea totalmente automática Incorpora un sistema de dosificación automática, silos de cemento, transportadores de tornillo, un paletizador automático y un sistema de transporte de palés. Mediante un control centralizado basado en PLC, logra la automatización completa del proceso, desde la dosificación, la mezcla y el moldeo hasta el paletizado. Tomando como ejemplo la línea totalmente automatizada QT8-15, la capacidad de producción durante un turno de 8 horas puede alcanzar los 11 520 ladrillos huecos (400 × 200 × 200 mm) o los 60 480 ladrillos macizos (240 × 115 × 53 mm). Las líneas automatizadas son ideales para empresas medianas y grandes del sector de materiales de construcción con canales de venta estables. Entre sus principales ventajas destacan: primero, el sistema de control PLC permite 30 conjuntos de parámetros de producción preestablecidos, lo que posibilita ajustes en tiempo real de la frecuencia de vibración y la presión de moldeo en función de la humedad del material y las variaciones de los agregados; segundo, el sistema hidráulico utiliza válvulas proporcionales electrohidráulicas para lograr un modo de vibración de frecuencia variable, caracterizado por una alimentación de material de baja frecuencia y un moldeo de alta frecuencia, lo que garantiza una densidad uniforme del producto; tercero, la combinación de un paletizador automático y un sistema de reciclaje de palets reduce la necesidad de mano de obra a tan solo 3 o 4 personas. En cuanto a la compatibilidad del modelo, los requisitos para la máquina anfitriona son los mismos tanto para líneas simples como para líneas totalmente automatizadas; sin embargo, es fundamental verificar que la máquina anfitriona esté equipada con interfaces para la alimentación automática de palets y las señales de control del paletizador. Algunos fabricantes diseñan sus máquinas anfitrionas QT8-15 con puertos de comunicación reservados para la integración con líneas automatizadas, por lo que las especificaciones técnicas deben definirse claramente durante la adquisición. III. Proceso de producción: El recorrido completo desde las materias primas hasta los productos terminados. Ya sea con una línea simple o una totalmente automatizada, el proceso de producción principal sigue siendo el mismo. En la etapa de procesamiento de materia prima, el cemento se introduce en la báscula de cemento manualmente o mediante un transportador de tornillo, mientras que la arena y la grava se cargan en la máquina dosificadora con una cargadora; el PLC pesa automáticamente los materiales según la proporción de la mezcla. Durante la etapa de mezclado, los materiales entran en la mezcladora de acción forzada JS750, donde se añade agua y la mezcla se homogeneiza. En la etapa de moldeo, la mezcla se transporta a la tolva de la máquina principal; el molde desciende sobre una paleta, el mecanismo de alimentación llena la cavidad del molde con material y el ladrillo se forma mediante vibración y presión. Finalmente, en la etapa de curado, los ladrillos verdes moldeados se transportan al área de curado con una carretilla elevadora o un paletizador; se someten a un curado natural durante al menos siete días y están listos para su envío solo después de cumplir con los estándares de resistencia requeridos.    ConclusiónLa elección entre una línea simple y una línea totalmente automatizada no se trata de cuál es superior, sino de cuál se adapta mejor al escenario operativo específico. Una línea simple permite la validación del producto y del mercado con una inversión mínima, mientras que una línea totalmente automatizada implica una mayor inversión a cambio de una mayor capacidad y consistencia. Como una empresa de tamaño mediano plataforma de máquina anfitrionaEl QT8-15 admite ambas configuraciones. Se recomienda elegir la más adecuada en función del radio de ventas, la estabilidad de los pedidos y la situación financiera.Para obtener más detalles del producto, visitehttps://www.yxbrickequipment.com
    LEER MÁS
  • ¿Qué materias primas pueden procesarse con las modernas máquinas para fabricar bloques?
    ¿Qué materias primas pueden procesarse con las modernas máquinas para fabricar bloques?
    Sep 22, 2026
    Respuesta rápidaMáquinas modernas para fabricar bloques Son muy versátiles y pueden procesar una amplia gama de materias primas, más allá del cemento y la arena tradicionales. Estas incluyen subproductos industriales como cenizas volantes, escoria de alto horno y residuos de demolición; materiales naturales como piedra triturada, polvo de cantera y áridos ligeros; y materiales reciclados como áridos de hormigón reciclado y vidrio reciclado. La clave para un procesamiento exitoso reside en una preparación adecuada del material (cribado, clasificación y control de la humedad), combinada con el diseño de mezcla y la configuración de la máquina correctos. Comprender qué materiales puede procesar su máquina es esencial para reducir los costos de producción, mejorar la sostenibilidad y garantizar una calidad de bloque uniforme. Esta guía explora la gama completa de materias primas que pueden procesar las modernas máquinas de fabricación de bloques y las consideraciones prácticas para cada una.    --  1. Análisis de la intención de búsqueda del usuario¿Quién busca y por qué?AudienciaIntención principalPrincipales preocupacionesGerentes de planta de bloquesReducción de costos/operativaReducción de costes de materiales mediante el uso de materiales locales o de desecho.Ingenieros de producciónOptimización técnica/de procesosComprender el comportamiento de los materiales y realizar ajustes en el diseño de la mezcla.Gerentes de comprasComercial/AbastecimientoIdentificación de fuentes de materiales rentables y fiablesResponsables de sostenibilidadCumplimiento/MedioambienteCumplir con los estándares de construcción sostenible y reducir la huella de carbono.  Categorías clave de intención de búsquedaDiversificación de materiales: Identificación de materiales alternativos para reducir la dependencia de áridos vírgenes costosos. Reducción de costos: Utilizar materiales disponibles localmente o materiales de desecho para reducir los costos de producción. Cumplimiento de la sostenibilidad: Cumplir con los requisitos de certificación de edificios ecológicos con materiales respetuosos con el medio ambiente. Optimización técnica: Comprender cómo los diferentes materiales afectan el diseño de la mezcla, la compactación y la calidad de los bloques.  2. Preguntas clave de los usuariosP: ¿Pueden las máquinas para fabricar bloques procesar cenizas volantes?Sí. La ceniza volante es uno de los materiales cementicios suplementarios más utilizados en la producción de bloques. Reacciona con el hidróxido de calcio del cemento para formar compuestos aglutinantes adicionales, mejorando la resistencia y durabilidad a largo plazo. La ceniza volante también mejora la trabajabilidad y reduce la demanda de agua. Los ladrillos y bloques de ceniza volante se reconocen como materiales de construcción ecológicos y se utilizan ampliamente en proyectos de construcción sostenible. P: ¿Qué subproductos industriales se pueden utilizar en la producción de bloques?Se pueden procesar numerosos subproductos industriales, como la escoria de alto horno (un subproducto de la producción de acero, utilizado como sustituto del cemento), los residuos de construcción y demolición (triturados y cribados para su uso como áridos reciclados), el humo de sílice (un subproducto de la producción de silicio, utilizado para mejorar la resistencia) y el polvo de cantera y el polvo de piedra (subproductos de la producción de áridos). Estos materiales reducen la dependencia de los recursos vírgenes y disminuyen los costes de producción. P: ¿Se pueden utilizar materiales reciclados en la fabricación de bloques?Por supuesto. El árido de hormigón reciclado (RCA) procedente de edificios demolidos puede sustituir a los áridos naturales en la producción de bloques. El vidrio reciclado se puede moler y utilizar como sustituto parcial del cemento o como árido decorativo. También se están explorando los plásticos reciclados como áridos ligeros. El uso de materiales reciclados fomenta los principios de la economía circular y puede reducir significativamente los costes de los materiales. P: ¿Qué materiales naturales son adecuados para la producción de bloques?Entre los materiales naturales se incluyen arena, grava, piedra triturada, caliza, dolomita y áridos ligeros como piedra pómez, perlita y arcilla expandida. La elección depende de la disponibilidad local, la resistencia requerida de los bloques y los requisitos de densidad. Una correcta clasificación y cribado son esenciales para garantizar una calidad uniforme. P: ¿Cómo afectan los diferentes materiales a la calidad de los bloques?Los distintos materiales influyen en la densidad, la resistencia, la absorción de agua y la durabilidad. Por ejemplo, los áridos ligeros reducen el peso de los bloques, pero pueden disminuir la resistencia a la compresión. Las cenizas volantes mejoran la resistencia a largo plazo, pero pueden ralentizar el desarrollo inicial de la resistencia. Los áridos reciclados pueden aumentar la absorción de agua. Comprender estos efectos permite a los ingenieros ajustar las mezclas y los parámetros de producción para obtener resultados óptimos.   3. Categorías de materias primas para la fabricación moderna de bloquesMateriales cementiciosEl cemento es el principal aglutinante en los bloques de hormigón. El cemento Portland, los cementos mixtos y los cementos especiales son adecuados. Los materiales cementicios suplementarios (MCS), como las cenizas volantes, la escoria y el humo de sílice, pueden sustituir parcialmente al cemento, reduciendo costes y mejorando la sostenibilidad. El tipo y la cantidad de aglutinante influyen directamente en el desarrollo de la resistencia, la durabilidad y los requisitos de curado. ÁridosLos agregados forman la estructura básica de los bloques. Los agregados naturales incluyen arena, grava y piedra triturada. Los agregados ligeros, como la piedra pómez, la perlita y la arcilla expandida, reducen el peso de los bloques. Los agregados reciclados provenientes de residuos de demolición ofrecen una alternativa sostenible. Una granulometría adecuada, que combine partículas finas y gruesas, es fundamental para obtener bloques densos y resistentes con un mínimo de huecos. Subproductos industrialesLas cenizas volantes de las centrales termoeléctricas de carbón son el subproducto industrial más común en la fabricación de bloques. La escoria de alto horno, procedente de la producción de acero, aporta propiedades cementantes. El humo de sílice mejora la resistencia y la durabilidad. El polvo de cantera y el polvo de piedra de la producción de áridos sirven como rellenos finos. Estos materiales reducen los residuos que van a parar a los vertederos, a la vez que mejoran el rendimiento de los bloques. Materiales recicladosLos áridos de hormigón reciclado (RCA, por sus siglas en inglés) procedentes de estructuras demolidas pueden sustituir a los áridos naturales. El vidrio reciclado triturado puede molerse para su uso como puzolana o aditivo decorativo. Se están explorando los plásticos reciclados como áridos ligeros. El uso de estos materiales favorece los principios de la economía circular y reduce el impacto ambiental. Aditivos especialesLos aditivos químicos modifican las propiedades de los bloques. Los plastificantes mejoran la trabajabilidad con menos agua. Los aceleradores incrementan la resistencia. Los retardadores prolongan el tiempo de trabajo. Los repelentes de agua reducen la absorción. Los pigmentos aportan color. Las fibras mejoran la tenacidad y la resistencia al agrietamiento. Estos aditivos se utilizan en pequeñas cantidades, pero tienen efectos significativos en el rendimiento.   4. Preparación de materiales y control de calidadSelección y calificaciónLas materias primas deben ser cribadas para eliminar partículas de gran tamaño y residuos. La clasificación garantiza una distribución adecuada del tamaño de las partículas, lo cual influye en la compactación, la densidad y la resistencia. Una clasificación uniforme es esencial para producir bloques homogéneos. Control de la humedad El contenido de humedad afecta la trabajabilidad y la compactación de la mezcla. Un exceso de agua reduce la resistencia; una cantidad insuficiente impide una compactación adecuada. Los sensores de humedad y las pruebas periódicas ayudan a mantener niveles óptimos. Los agregados deben almacenarse bajo techo para protegerlos de la lluvia. Diseño mixto Cada combinación de materiales requiere un diseño de mezcla específico. La proporción de cemento, agregados, agua y aditivos determina las propiedades de los bloques. Las pruebas de lotes de prueba y los ensayos de resistencia a la compresión validan los diseños de mezcla antes de la producción a gran escala. Pruebas de calidad Las pruebas periódicas garantizan una calidad constante. Las pruebas de resistencia a la compresión a los 7 y 28 días verifican el comportamiento estructural. Las pruebas de densidad y absorción de agua evalúan la durabilidad. La inspección visual permite identificar defectos superficiales. Se realizan ajustes en el diseño de la mezcla o en los parámetros de producción según sea necesario.  5. Preguntas frecuentes 1. ¿Qué materias primas pueden procesar las modernas máquinas para fabricar bloques? Las máquinas modernas pueden procesar cemento, arena, grava, piedra triturada, cenizas volantes, escoria de alto horno, humo de sílice, polvo de cantera, áridos de hormigón reciclado, vidrio reciclado, áridos ligeros y diversos aditivos químicos. 2. ¿Se pueden utilizar las cenizas volantes en la producción de bloques? Sí. Las cenizas volantes se utilizan ampliamente como sustituto del cemento, mejorando la resistencia y la durabilidad a largo plazo, al tiempo que reducen los costes y el impacto ambiental. 3. ¿Qué subproductos industriales son adecuados para la fabricación de bloques? La escoria de alto horno, el humo de sílice, el polvo de cantera y los residuos de demolición de la construcción son materiales adecuados. Estos materiales reducen la dependencia de los recursos vírgenes. 4. ¿Se pueden utilizar materiales reciclados en los bloques? Sí. Se pueden utilizar áridos de hormigón reciclado, vidrio reciclado y plásticos reciclados, lo que apoya los principios de la economía circular. 5. ¿Cómo afectan los diferentes materiales a la calidad de los bloques? Los distintos materiales afectan a la densidad, la resistencia, la absorción de agua y la durabilidad. Es necesario ajustar el diseño de las mezclas para compensar las variaciones de los materiales. 6. ¿Qué preparación se requiere para las materias primas? El cribado, la clasificación, el control de la humedad y el almacenamiento adecuado son esenciales. Una preparación consistente del material garantiza una calidad uniforme de los bloques. Si desea obtener más información sobre nuestros productos, puede hacer clic aquí. www.yxbrickequipment.com
    LEER MÁS
  • Guía para la selección de máquinas para la fabricación de ladrillos en China: recomendaciones prácticas basadas en las necesidades de producción.
    Guía para la selección de máquinas para la fabricación de ladrillos en China: recomendaciones prácticas basadas en las necesidades de producción.
    Sep 21, 2026
    Como profesional especializado en selección de equipos y soporte técnico para exportaciones de máquinas de fabricación de ladrillos, con frecuencia me encuentro con la misma pregunta de clientes extranjeros: "Con tantos Máquina china para fabricar ladrillos «Marcas disponibles, ¿cuál debo elegir?» Aunque la pregunta parece sencilla, la respuesta implica múltiples aspectos técnicos, como las características de la materia prima, los tipos de producto, la planificación de la capacidad de producción y los presupuestos de inversión. Este artículo aborda el tema desde una perspectiva práctica para ayudarle a establecer una estrategia clara para seleccionar el equipo adecuado. I. Aclare sus materias primas y el enfoque del producto.El primer paso para seleccionar una máquina para fabricar ladrillos no es fijarse en las marcas, sino considerar las materias primas y los productos que se pretenden fabricar. Las máquinas chinas para fabricar ladrillos generalmente se dividen en dos categorías según el proceso de producción: máquinas para ladrillos sin cocción (máquinas para bloques de hormigón) y máquinas para ladrillos cocidos (máquinas para ladrillos de arcilla al vacío).Las máquinas para fabricar ladrillos sin cocción utilizan materiales como cemento, arena, grava, cenizas volantes, escoria y residuos de construcción. Moldean los productos mediante vibración y compresión; los productos terminados solo requieren un curado natural antes de su uso y no necesitan cocción en horno. Este tipo de equipo es ideal para regiones con abundantes residuos sólidos industriales o suficientes recursos de arena y grava. En cambio, las máquinas para fabricar ladrillos cocidos utilizan principalmente arcilla y pizarra, moldeándolas mediante extrusión al vacío. Estas máquinas requieren un horno para la cocción y son adecuadas para la producción tradicional de ladrillos y tejas.Si tiene previsto producir ladrillos estándar, bloques huecos o adoquines, debería priorizar la producción de ladrillos sin cocción; esta es actualmente la tendencia predominante en las exportaciones chinas de maquinaria para la fabricación de ladrillos. II. Panorama y posicionamiento de las marcas principalesTras décadas de desarrollo, la industria china de maquinaria para la fabricación de ladrillos ha establecido una clara jerarquía de marcas. Según estudios de mercado y clasificaciones del sector, entre los principales fabricantes se encuentran Quangong Machinery, Qunfeng Machinery, Zhuoyue Hongchang, Sinoma Jianke, Yixin Brick Machine, Hengxing Machinery y Sanlian Machinery.En términos de desempeño en el mercado de exportación, Quangong y Qunfeng, ambas con sede en Quanzhou, Fujian, establecieron su presencia en el extranjero tempranamente. Sus líneas de productos abarcan sistemas de producción de bloques completos y totalmente automáticos, adecuados para grandes empresas de materiales de construcción. Sinoma Jianke destaca por su rentabilidad en el sector de máquinas de moldeo de bloques totalmente automáticas para pequeñas y medianas empresas; su serie QTY goza de gran visibilidad en plataformas de exportación como la Feria de Cantón. Mientras tanto, marcas como Máquina de ladrillos Yixin Han desarrollado redes de servicio estables mediante modelos de distribución en mercados regionales específicos, como Oriente Medio y el Norte de África. Al seleccionar un modelo, no es necesario dejarse llevar por la marca más conocida; en su lugar, conviene fijarse en si la marca cuenta con distribuidores o equipos de servicio en la región. Las máquinas para fabricar ladrillos son equipos de producción diseñados para un funcionamiento a largo plazo, y la rapidez de la respuesta posventa suele tener un mayor impacto en la rentabilidad real que el mero reconocimiento de la marca. III. Selección de la categoría del modelo en función de la escala de producciónLas máquinas chinas para fabricar ladrillos se clasifican normalmente según su "capacidad de moldeo" (número de bloques producidos por ciclo); las designaciones comunes incluyen las series "4", "6", "8" y "10", donde el número indica cuántos ladrillos estándar se producen en un solo ciclo de moldeo. Máquinas de la serie 4 (por ejemplo, QTY4-18/QTY4-20): Adecuado para plantas de ladrillo de tamaño pequeño a mediano o inversores principiantes. Tomando como ejemplo la máquina de ladrillos entrelazados QTY4-18, moldea 26 ladrillos estándar por ciclo, con una producción teórica de aproximadamente 41 600 ladrillos en un turno de 8 horas. Equipada con una línea de producción completa (que incluye mezcladora, cinta transportadora y apilador automático), el consumo total de energía es de entre 34 y 38 kW. Estos modelos presentan un umbral de inversión más bajo y son relativamente sencillos de operar y mantener. Máquinas de la serie 6 (por ejemplo, QT6-15): Son una opción habitual para la producción a mediana escala; con un ciclo de moldeo de aproximadamente 15 segundos, resultan muy adecuadas para empresas de materiales de construcción con un flujo constante de pedidos.  Serie 8 y modelos más grandes Están orientadas a grandes conglomerados de materiales de construcción o a proyectos de infraestructura municipal; si bien ofrecen una alta capacidad de producción, la inversión requerida es significativamente mayor. Para clientes extranjeros que ingresan al industria de fabricación de ladrillos Para quienes se inician en este campo, generalmente recomiendo comenzar con una línea de producción semiautomática o básica. Inicialmente, se puede utilizar asistencia manual para ciertos procesos y, una vez consolidada la presencia en el mercado, se puede optar por una configuración totalmente automatizada. Este enfoque permite gestionar eficazmente los riesgos asociados a la inversión inicial. IV. Adaptabilidad funcional: La capacidad multipropósito es una ventaja clave.Una característica técnica importante de las modernas máquinas chinas para fabricar ladrillos sin cocción es su capacidad para producir una amplia variedad de productos simplemente cambiando los moldes. La misma máquina puede producir: Ladrillos estándar: 240×115×53 mm; el material de revestimiento de paredes más común.Bloques huecos: Especificaciones de 6 u 8 pulgadas; se utilizan para muros de relleno de marcos.Adoquines/adoquines: 200×100×60 mm y otros tamaños; ampliamente utilizado en proyectos municipales.Bordillos, adoquines para césped y ladrillos de protección de taludes: Fabricado con moldes especializados. Esto significa que, al adquirir una sola máquina principal y utilizar diferentes moldes, un cliente puede atender a múltiples mercados de productos. Al seleccionar un modelo, verifique si el proveedor ofrece servicios de moldeo a medida y consulte los plazos de entrega para los moldes estándar. Además, las diferencias técnicas en el sistema de moldeo por vibración afectan directamente la densidad y la resistencia de los ladrillos. Los modelos de gama media y alta utilizan tecnología de vibración sincronizada de la mesa y del cabezal de presión, combinada con un sistema de control PLC para un ajuste preciso de los parámetros, lo que resulta en una alta densidad del producto y una gran precisión dimensional. Los clientes con presupuestos limitados pueden optar por un sistema de vibración básico, pero deben aceptar cierta variación en la resistencia del producto.    V. Consejos prácticos para clientes internacionalesPrimeroSe deben proporcionar muestras de materia prima y una lista de especificaciones del producto al proveedor, solicitando una recomendación de modelo a medida y una estimación de la capacidad de producción. Las características de moldeo varían significativamente según la materia prima; las tablas de parámetros genéricos sirven únicamente como referencia. SegundoPriorice los modelos con un historial comprobado de exportación. Las marcas con una larga trayectoria en la exportación de máquinas para fabricar ladrillos suelen ofrecer equipos más avanzados en cuanto a compatibilidad de voltaje (por ejemplo, que coincidan con la red eléctrica local de 380 V/50 Hz), intercambiabilidad de piezas e interfaces de usuario en inglés. TerceroConfirme los términos del soporte posventa. Esto incluye orientación sobre la instalación y puesta en marcha, capacitación del operador, plazos de entrega de las piezas de desgaste y métodos de soporte técnico remoto. Si bien la máquina principal de fabricación de ladrillos suele tener una vida útil de diseño de 8 a 10 años, los moldes y los componentes de vibración son consumibles que requieren un suministro continuo. CuatroPermite flexibilidad para realizar ajustes en las materias primas. Si las materias primas locales tienen características únicas (como un alto contenido de humedad o un alto contenido de limo/arcilla en los agregados), los parámetros de moldeo pueden requerir optimización in situ; elegir un proveedor que ofrezca asistencia técnica es más valioso que simplemente comparar precios. Seleccionar una máquina para fabricar ladrillos es, en esencia, un proceso de "compatibilidad": la marca debe ajustarse a su área de servicio, el modelo a sus necesidades de capacidad de producción y la funcionalidad a su estrategia de producto. Es recomendable definir primero las condiciones de sus materias primas, los productos objetivo y el presupuesto antes de entablar conversaciones técnicas con dos o tres proveedores; concéntrese en la idoneidad de las soluciones propuestas, más que en los precios. Elegir la máquina adecuada es fundamental para la rentabilidad estable y a largo plazo de una fábrica de ladrillos.Para obtener más detalles sobre nuestras máquinas para fabricar bloques de hormigón, visitehttps://www.yxbrickequipment.com
    LEER MÁS
  • Explicación del sistema hidráulico de la máquina de fabricación de ladrillos: presión, caudal y rendimiento.
    Explicación del sistema hidráulico de la máquina de fabricación de ladrillos: presión, caudal y rendimiento.
    Sep 14, 2026
    Respuesta rápidaEl sistema hidráulico es el corazón de cualquier sistema moderno. Máquina para fabricar ladrillos de hormigónConvierte la energía eléctrica en fuerza mecánica controlada para la compactación, el movimiento del molde y la alimentación del material. Un sistema hidráulico típico de una máquina de bloques opera a una presión de trabajo de 16 a 22 MPa, con caudales que varían de 40 a 100 L/min, según el tamaño de la máquina y los requisitos del ciclo. El rendimiento del sistema está determinado por tres parámetros clave: presión (fuerza de salida), caudal (velocidad de operación) y limpieza del fluido (fiabilidad y vida útil de los componentes). Los sistemas hidráulicos ofrecen ventajas significativas sobre los accionamientos mecánicos: transmisión de fuerza fluida, velocidad y presión ajustables y protección contra sobrecargas, lo que los hace esenciales para producir bloques de alta densidad y calidad uniforme. Comprender estos principios permite a ingenieros y operadores optimizar el rendimiento, solucionar problemas y prolongar la vida útil del equipo.        1. Análisis de la intención de búsqueda del usuario1.1 ¿Quién busca y por qué?AudienciaIntención principalPrincipales preocupacionesIngenieros de mantenimientoSoporte técnico/solución de problemasDiagnóstico de caídas de presión, problemas de flujo y sobrecalentamiento.Ingenieros de producciónTécnico/OptimizaciónOptimización de la presión y el caudal para lograr calidad y velocidad.Gerentes de comprasComercial/DecisiónComparación de sistemas de accionamiento hidráulicos y mecánicosOperadores de máquinasPráctico/OperacionalComprender los ajustes de presión y el mantenimiento 1.2 Categorías clave de intención de búsquedaComprensión técnica: Cómo los sistemas hidráulicos generan y controlan la fuerza. Optimización del rendimiento: Ajuste de la presión y el caudal para lograr calidad y eficiencia. Solución de problemas: Diagnóstico de problemas hidráulicos comunes. Selección de equipos: Comparación de sistemas hidráulicos entre diferentes modelos de máquinas.  2. Preguntas clave de los usuariosP: ¿A qué presión funciona el sistema hidráulico de una máquina de bloques?La mayoría de los sistemas hidráulicos de las máquinas de bloques funcionan a presiones de 16 a 22 MPa (160 a 220 bar). La presión específica depende del modelo de la máquina y del tipo de bloque. Una mayor presión produce bloques más densos, pero aumenta el desgaste de los componentes. Para bloques huecos estándar, lo habitual es una presión de 18 a 20 MPa, mientras que las máquinas de pavimentación de alta resistencia pueden requerir de 20 a 22 MPa. P: ¿Cuál es la diferencia entre presión y caudal en un sistema hidráulico?La presión y el caudal cumplen funciones distintas. La presión determina la fuerza que el sistema puede ejercer: a mayor presión, mayor fuerza de compactación. El caudal determina la velocidad de operación: a mayor caudal, mayor velocidad de movimiento del cilindro y tiempos de ciclo más cortos. Ambos deben estar equilibrados: una presión excesiva sin un caudal adecuado provoca ciclos lentos, mientras que un caudal elevado con una presión baja produce una compactación débil. P: ¿Cómo afecta la presión hidráulica a la calidad del bloque?La presión hidráulica influye directamente en la densidad y la resistencia de los bloques. Una presión insuficiente da como resultado bloques poco compactados, con alta porosidad y baja resistencia a la compresión. Una presión excesiva puede provocar una compactación excesiva, lo que conlleva fisuras internas y un desperdicio de energía. Una presión óptima garantiza una densidad uniforme y una calidad constante. P: ¿Cuáles son los problemas más comunes del sistema hidráulico en las máquinas de bloques?Los problemas más comunes incluyen pérdida de presión (bomba desgastada, fugas internas), sobrecalentamiento (aceite contaminado, enfriador obstruido), funcionamiento lento (bajo caudal, filtro obstruido) y movimiento irregular (aire en el sistema, válvulas defectuosas). El mantenimiento regular (cambios de aceite, reemplazo de filtros y control de la contaminación) previene la mayoría de los problemas.  3. Componentes del sistema hidráulico3.1 Generación de energíaLa bomba hidráulica convierte la energía mecánica del motor eléctrico en energía hidráulica. Las bombas de engranajes son comunes por su simplicidad y rentabilidad; las bombas de pistón ofrecen mayor eficiencia y capacidad de presión para aplicaciones exigentes. Las bombas de desplazamiento variable permiten ajustar el caudal según los requisitos del ciclo, mejorando así la eficiencia energética. 3.2 Válvulas de controlLas válvulas direccionales dirigen el fluido hidráulico a los actuadores correspondientes. Las válvulas proporcionales permiten un control preciso del caudal y la presión, facilitando una aceleración y desaceleración suaves de los movimientos del molde. Las válvulas de alivio de presión protegen el sistema contra la sobrepresión desviando el exceso de caudal de vuelta al depósito. 3.3 ActuadoresLos cilindros hidráulicos convierten la presión del fluido en fuerza lineal para la compactación, la eyección y la alimentación del molde. El diámetro del cilindro determina la fuerza de salida, mientras que la longitud de la carrera determina la distancia de desplazamiento. Los sellos evitan fugas internas y externas, lo cual es fundamental para mantener la presión y prevenir la contaminación. 3.4 Fluidos y filtraciónEl aceite hidráulico cumple múltiples funciones: transmite potencia, lubrica componentes y disipa el calor. La limpieza del aceite es fundamental, ya que la contaminación acelera el desgaste y provoca fallos en las válvulas. Los sistemas de filtración eliminan partículas, con un tamaño de poro típico de 10 μm o inferior para aplicaciones en máquinas de bloques. El calor se genera por caídas de presión y fricción. Los sistemas de refrigeración mantienen la temperatura del aceite entre 40 y 55 °C para un rendimiento óptimo. El depósito almacena el aceite, disipa el calor y permite la sedimentación de contaminantes. 4. Optimización del rendimiento4.1 Control de presiónLa presión debe ajustarse según el tipo de bloque. Los bloques de mayor densidad requieren mayor presión; los más ligeros, menor. Utilice manómetros para verificar la configuración y comprobar si hay caídas de presión que indiquen fugas internas. La presión debe ser constante durante todo el ciclo; las fluctuaciones indican problemas en la válvula o la bomba. 4.2 Optimización del flujoEl caudal determina la velocidad del ciclo. Las bombas de desplazamiento variable permiten ajustar el caudal según las necesidades de producción. Durante las fases no productivas (retorno del molde, alimentación), se puede reducir el caudal para ahorrar energía. El control proporcional de la válvula permite perfiles de movimiento suaves que reducen los impactos y prolongan la vida útil de los componentes. 4.3 Gestión de la temperaturaLa viscosidad del aceite hidráulico varía con la temperatura. Un aceite demasiado caliente pierde viscosidad, lo que provoca fugas internas y una menor eficiencia. Un aceite demasiado frío aumenta la resistencia y la caída de presión. Mantener una temperatura de entre 40 y 55 °C garantiza una viscosidad óptima. Los enfriadores deben limpiarse periódicamente y los niveles de los depósitos deben mantenerse en orden. 4.4 Control de la contaminaciónLa filtración es la actividad de mantenimiento más importante. Reemplace los filtros según el programa de mantenimiento, no solo cuando estén obstruidos. Use recipientes limpios al agregar aceite. Mantenga limpios y en buen estado los respiraderos del depósito. El análisis regular del aceite permite identificar tendencias de contaminación antes de que provoquen fallas.  5. Guía de solución de problemas5.1 Baja presiónCompruebe el ajuste de la válvula de alivio.Inspeccione la bomba para detectar desgaste.Prueba de fugas internas en cilindros 5.2 SobrecalentamientoCompruebe el funcionamiento del enfriador.Verifique el nivel y el estado del aceite.Inspeccione si hay líneas de retorno restringidas. 5.3 Funcionamiento lentoComprobar la configuración del flujoInspeccione el filtro para detectar obstrucciones.Salida de la bomba de prueba 5.4 Movimiento erráticoCompruebe si hay aire en el sistema.Inspeccione las válvulas para detectar posibles atascos.Verifique la presión piloto. 6. Preguntas frecuentes1. ¿Cuál es la presión de trabajo del sistema hidráulico de una máquina de bloques?La mayoría de los sistemas funcionan a 16–22 MPa. Los bloques huecos estándar requieren 18–20 MPa, mientras que los adoquines de alta resistencia pueden necesitar 20–22 MPa. 2. ¿Cómo afecta la presión hidráulica a la densidad del bloque?Una mayor presión aumenta la fuerza de compactación, lo que produce bloques más densos con mayor resistencia a la compresión. Una presión insuficiente da como resultado bloques porosos y débiles. 3. ¿Cuál es la diferencia entre presión y caudal?La presión determina la fuerza; el flujo determina la velocidad. Ambas deben estar equilibradas para un rendimiento óptimo. 4. ¿Qué causa el sobrecalentamiento del sistema hidráulico?Aceite contaminado, enfriadores obstruidos, niveles bajos de aceite y líneas de retorno restringidas. 5. ¿Con qué frecuencia se debe cambiar el aceite hidráulico?Cada 2.000-4.000 horas de funcionamiento, o anualmente, dependiendo de los niveles de contaminación y las condiciones de funcionamiento. 6. ¿Qué grado de filtración se recomienda?Para aplicaciones en máquinas de bloques, se recomienda un tamaño de partícula de 10 μm o inferior, con el fin de prevenir el desgaste de válvulas y cilindros. 7. ¿Cómo puedo mejorar la eficiencia del sistema hidráulico?Utilice bombas de desplazamiento variable, optimice los ajustes de presión y caudal, mantenga la temperatura adecuada y controle la contaminación mediante una filtración regular. Si desea obtener más información sobre nuestros productos, puede hacer clic aquí.www.yxbrickequipment.com  
    LEER MÁS
  • Diseño de moldes para bloques de hormigón: tolerancias, materiales y acabado superficial.
    Diseño de moldes para bloques de hormigón: tolerancias, materiales y acabado superficial.
    Sep 08, 2026
     Respuesta rápida El diseño del molde es el factor más importante que determina la calidad, la consistencia dimensional y la eficiencia de producción de los bloques de hormigón. Los moldes de ingeniería de precisión fabricados con acero aleado de alta calidad, como 42CrMo o Cr12MoV, con tratamiento térmico de carburización que alcanza una dureza superficial de HRC 58–62 y una tenacidad del núcleo de HRC 35–40, ofrecen una vida útil de 80 000 a más de 100 000 ciclos en condiciones normales de producción. Las tolerancias críticas incluyen una desviación de la dimensión de la cavidad de ±0,12 a ±0,3 mm, una desviación de altura de ±0,5 mm y una holgura unilateral entre el pie de presión y la cavidad de 0,2–0,4 mm. Un acabado superficial de Ra 1,6 o superior garantiza un flujo de hormigón suave y un desmoldeo limpio, mientras que los radios de esquina de 3–5 mm eliminan los puntos de concentración de tensión que causan grietas. Para los gerentes de compras y los ingenieros de producción, comprender estos parámetros es esencial para seleccionar moldes que ofrezcan una calidad de bloque uniforme y minimicen el tiempo de inactividad.   1. Análisis de la intención de búsqueda del usuario ¿Quién busca y por qué?AudienciaIntención principalPrincipales preocupacionesGerentes de comprasComercial/DecisiónVida útil del molde, coste por ciclo, fiabilidad del proveedor, documentaciónIngenieros de producciónTécnico/InformativoTolerancias, grados de material, resistencia al desgaste, integración con máquinas existentesGerentes de planta de bloquesOperacional/Resolución de problemasReducción del tiempo de inactividad, mantenimiento de la consistencia dimensional, velocidad de cambio de moldePersonal de control de calidadInformativo/ProcedimientoCriterios de inspección, tolerancias aceptables, prevención de defectos Categorías clave de intención de búsqueda Especificación técnica: Comprender los grados de material, los requisitos de dureza y las tolerancias dimensionales que determinan el rendimiento del molde. Evaluación de proveedores: Evaluar a los fabricantes de moldes en función de la documentación de calidad, la compatibilidad y el soporte posventa. Optimización del proceso: Seleccionar diseños de moldes que reduzcan la tensión de desmoldeo, prolonguen la vida útil de la herramienta y mejoren la calidad del bloque. Gestión de costos: Equilibrar la inversión inicial con la vida útil del molde y los costos de mantenimiento. 2. Preguntas clave de los usuarios P: ¿Qué tipos de acero son los mejores para los moldes de bloques de hormigón?Los aceros aleados de primera calidad como 42CrMo, Cr12MoV y 9CrSi son estándares de la industria para moldes para bloques de hormigón Estos materiales ofrecen una excelente resistencia al desgaste y mantienen su forma bajo las tensiones de vibración de alta frecuencia y compactación. Para mezclas altamente abrasivas que contienen arena gruesa o agregados reciclados, los aceros para herramientas como el Cr12MoV proporcionan una durabilidad superior.  P: ¿Qué dureza debe alcanzar un molde de calidad? El tratamiento térmico de carburación crea una superficie resistente al desgaste con una dureza HRC de 58 a 62, a la vez que conserva un núcleo robusto y resistente a los impactos con una dureza HRC de 35 a 40. Esta doble estructura permite que la superficie dura resista la abrasión de los agregados, mientras que el núcleo resistente absorbe las vibraciones y evita el agrietamiento. El espesor de la capa carburizada de 1,3 a 1,5 mm garantiza una profundidad suficiente para múltiples ciclos de repulido.  P: ¿Qué tolerancias son críticas para la consistencia dimensional? Las tolerancias clave incluyen: desviación de la dimensión de la cavidad de ±0,12 a ±0,3 mm, desviación de la altura (profundidad de llenado) de ±0,5 mm, holgura unilateral entre el pie de presión y la cavidad del molde de 0,2 a 0,4 mm, y planitud general de la placa de ≤0,5 mm. Lograr una tolerancia de ±0,1 mm en las dimensiones críticas representa el estándar más alto de precisión de fabricación, lo que garantiza que los adoquines encajen a la perfección y que los bloques entrelazados se alineen perfectamente. P: ¿Cómo afecta el acabado superficial a la calidad del bloque? Una superficie de cavidad lisa (Ra 1,6 o superior) reduce la fricción, evita que los bloques se adhieran y garantiza que se desprendan limpiamente sin romperse ni deformarse. Además, minimiza el desgaste del molde con el tiempo, preservando la estabilidad dimensional. Las superficies rugosas dificultan el flujo del hormigón, provocando burbujas de aire y una densidad inconsistente. P: ¿Qué características de diseño prolongan la vida útil del molde? Las características clave del diseño incluyen: radios de esquina de 3 a 5 mm para eliminar puntos de concentración de tensión y prevenir la propagación de grietas; ángulos de desmoldeo adecuados (normalmente de 1 a 3 grados) para un desmoldeo suave; y esquinas reforzadas en puntos de alta tensión. Los insertos modulares permiten reemplazar rápidamente los componentes de alto desgaste, reduciendo el tiempo de inactividad de horas a minutos. 3. El marco de diseño de moldes Selección de materiales y tratamiento térmicoLa elección del acero y su tratamiento térmico determina directamente la vida útil del molde y su estabilidad dimensional. Los aceros aleados de primera calidad (42CrMo, Cr12MoV y 9CrSi) se seleccionan por su excelente resistencia al desgaste y su capacidad para mantener la forma bajo las tensiones de producción. El proceso crítico es el tratamiento térmico de carburación. Este crea una superficie dura y resistente al desgaste (HRC 58–62) a la vez que conserva un núcleo resistente a los impactos (HRC 35–40). La capa dura resiste la abrasión de los agregados que, de otro modo, erosionarían las paredes de la cavidad y aumentarían las dimensiones con el tiempo. El espesor de la capa carburizada de 1,3–1,5 mm es crucial: una vez que esta capa dura se desgasta, el molde pierde rápidamente precisión dimensional. Las piezas de montaje del molde de acero con tratamiento térmico proporcionan una vida útil del molde de 80 000 a 120 000 ciclos en condiciones normales de producción. Los fabricantes suelen proporcionar mapas de dureza y certificados de materia prima (PMI) con cada juego de moldes para garantizar la trazabilidad. Tolerancias dimensionales Lograr y mantener tolerancias estrictas a lo largo de miles de ciclos de producción representa el más alto estándar de precisión de fabricación. Las tolerancias críticas incluyen: Desviación de la dimensión de la cavidad: ±0,12 a ±0,3 mm: establece directamente la base para la precisión del tamaño del bloque. Tolerancias más estrictas en el molde producen tolerancias más estrictas en el bloque Desviación de altura: ±0,5 mm: controla el espesor del bloque Holgura unilateral: 0,2–0,4 mm: evita fugas de hormigón alrededor del pie de presión, lo que causa defectos dimensionales y mayor desgaste Planitud de la placa del molde: ≤0,5 mm: asegura una compactación uniforme; las placas irregulares dan lugar a bloques de espesor variable El mecanizado CNC es esencial para lograr estas tolerancias. Los moldes modernos utilizan procesos de corte por hilo para establecer la geometría de la cavidad con holguras consistentes. La deriva dimensional se minimiza mediante el alivio de tensiones después del tratamiento térmico. Acabado de superficie y características de diseñoAcabado superficial: Las superficies de la cavidad están mecanizadas por CNC a Ra 1.6 o mejor. Este acabado liso reduce la fricción, evita que se peguen y asegura que los bloques se liberen limpiamente sin rasgarse ni deformarse. Una superficie rugosa impide el flujo del hormigón, causando bolsas de aire y una densidad inconsistente. Radios de esquina: Todas las esquinas internas tienen un radio de 3 a 5 mm para eliminar los puntos de concentración de tensión. Las esquinas afiladas de 90 grados son puntos débiles: atrapan aire, crean huecos y concentran la tensión que inicia grietas. Los radios adecuados mejoran tanto la integridad del bloque como la vida útil del molde. Ángulos de desmoldeo: Los ángulos de desmoldeo adecuados (normalmente de 1 a 3 grados) facilitan un desmoldeo suave. Sin ellos, la fricción al retirar el bloque puede deformar el producto y acelerar el desgaste del molde. Canales de ventilación: Las ranuras de escape estratégicas evitan los "agujeros de aire" (huecos) en las superficies de los bloques, asegurando un acabado de primera calidad.  Compatibilidad e integración Los moldes de calidad comparten patrones de pernos, ubicaciones de pasadores guía y geometría de paleta comunes a los principales sistemas de máquinas como Hess, Masa, Tiger y QGM/Zenith. Esto permite un reemplazo directo sin necesidad de reequipar ni detener la máquina. Cada máquina de bloques tiene dimensiones de montaje, posiciones de pasadores y holguras de desmoldeo únicas que deben verificarse. 4. Consideraciones prácticas para los compradores Documentación de calidadLos fabricantes de moldes de renombre proporcionan documentación completa con cada juego de moldes: certificados de materia prima (PMI), mapas de dureza tras el tratamiento térmico, informes de inspección dimensional (CMM o equivalente) y comprobaciones de ajuste (planos o comprobaciones de contacto). Esta documentación garantiza una puesta en marcha sin riesgos y facilita la trazabilidad del proveedor. Soporte posventa Busque proveedores que ofrezcan: Garantía de 12 meses contra defectos, kits de insertos de repuesto para patrones de desgaste comunes, servicios de re-endurecimiento o reacondicionamiento para prolongar la vida útil de la herramienta, y asistencia remota durante las primeras series de producción o los cambios de herramienta. 5. Preguntas frecuentes 1. ¿Qué tipo de acero es el mejor para los moldes de bloques de hormigón?Los aceros aleados de alta calidad, como el 42CrMo, el Cr12MoV y el 9CrSi, son estándares en la industria. Para mezclas abrasivas con arena gruesa o agregados reciclados, se recomienda un acero para herramientas como el Cr12MoV. 2. ¿Cuánto tiempo debería durar un molde de calidad? Los moldes de acero tratado térmicamente suelen ofrecer entre 80.000 y más de 100.000 ciclos en condiciones normales de producción. Algunos recubrimientos avanzados pueden prolongar aún más esta vida útil. 3. ¿Qué dureza debe alcanzar un molde? La superficie de desgaste debe alcanzar una dureza Rockwell (HRC) de 58 a 62, mientras que el núcleo debe mantener una HRC de 35 a 40 para garantizar la resistencia al impacto. Esta combinación se logra mediante un tratamiento térmico de carburación. 4. ¿Qué tolerancias garantizan dimensiones uniformes en los bloques? Las dimensiones críticas deben mantenerse dentro de un margen de ±0,12 a ±0,3 mm, la altura dentro de ±0,5 mm, con una holgura unilateral de 0,2 a 0,4 mm y una planitud de la placa de ≤0,5 mm. 5. ¿Por qué son importantes los radios de las esquinas en el diseño de moldes? Los radios de esquina de 3 a 5 mm eliminan los puntos de concentración de tensión que provocan grietas. Las esquinas afiladas de 90 grados atrapan aire, crean huecos y concentran la tensión que inicia el agrietamiento.  6. ¿Qué acabado superficial debe tener un molde de calidad? Las superficies de las cavidades deben alcanzar un valor Ra de 1,6 o superior. Una superficie lisa reduce la fricción, evita la adherencia, garantiza un desmoldeo limpio y preserva la estabilidad dimensional a lo largo del tiempo. 7. ¿Cómo puedo verificar la calidad del molde antes de comprarlo? Solicite la documentación que incluya certificados de materia prima, mapas de dureza, informes de inspección dimensional (CMM) y comprobaciones de ajuste. Asimismo, verifique la compatibilidad con las dimensiones de montaje y la posición de los pasadores de su máquina. Si desea obtener más información sobre nuestros productos, puede hacer clic aquí. www.yxbrickequipment.com
    LEER MÁS
  • Máquinas para la fabricación de bloques en proyectos de infraestructura: adoquines, bordillos y bloques para diques.
    Máquinas para la fabricación de bloques en proyectos de infraestructura: adoquines, bordillos y bloques para diques.
    Sep 02, 2026
     Respuesta rápida Los proyectos de infraestructura requieren productos de hormigón duraderos y de alta resistencia que soporten cargas pesadas, condiciones climáticas extremas y uso continuo. Las máquinas de bloques diseñadas para aplicaciones de infraestructura deben producir adoquines para carreteras y plataformas, bordillos para bordes de carreteras y drenaje, y bloques especializados como bloques de dique para el control de la erosión y la protección de taludes. El equipo adecuado combina una alta fuerza de compactación (normalmente una fuerza de vibración de 60 a 80 kN) con tiempos de ciclo rápidos (15 a 18 segundos) y la flexibilidad de cambiar entre tipos de producto mediante cambios de molde. Para la entrega de infraestructura a gran escala, las plantas de bloques totalmente automatizadas que producen más de 6000 bloques por día permiten a los contratistas cumplir con los ajustados plazos del proyecto al tiempo que mantienen una calidad constante y reducen la dependencia de materiales importados.   1. Análisis de la intención de búsqueda del usuario ¿Quién busca y por qué?AudienciaIntención principalPrincipales preocupacionesContratistas de infraestructuraSelección operativa/de equiposMáquinas adecuadas para proyectos de carreteras, puentes y drenaje.Funcionarios de contratación públicaComercial/CumplimientoSoluciones rentables que cumplen con los estándares nacionales de construcción.Ingenieros de proyectoTécnico/InformativoEspecificaciones del equipo y requisitos de resistencia del productoOperadores mineros/industrialesCapacidad operativa/remotaProducción in situ en ubicaciones remotas Categorías clave de intención de búsqueda Evaluación de equipos: Comparación de máquinas para tipos de productos específicos (adoquines, bordillos, bloques de contención). Planificación de capacidad: Adaptación de la producción de las máquinas a la escala y los plazos de los proyectos de infraestructura. Cumplimiento técnico: Garantizar que los productos cumplan con los estándares estructurales para su uso en infraestructura. Sostenibilidad/Contenido local: Uso de materiales locales para reducir los costos de transporte y apoyar el empleo local.  2. Preguntas clave de los usuarios P: ¿Qué tipos de bloques se necesitan para los proyectos de infraestructura? Los proyectos de infraestructura requieren una amplia variedad de productos de hormigón: adoquines para carreteras, pavimentos y aceras; bordillos para el borde de las carreteras, canales de drenaje e isletas de tráfico; bloques huecos y macizos para muros de contención, muros perimetrales y estribos de puentes; y bloques entrelazados para la construcción rápida de muros. También se necesitan productos especializados, como bloques para diques, destinados a la protección de riberas, la estabilización de taludes y el control de la erosión, para proyectos de infraestructura hídrica. P: ¿Qué especificaciones de la máquina son importantes para la producción de bloques de infraestructura? Las especificaciones esenciales incluyen una fuerza de vibración (normalmente de 60 a 80 kN para adoquines y bordillos de alta densidad), un tiempo de ciclo inferior a 20 segundos para una alta producción, una presión hidráulica de 16 a 22 MPa para una compactación uniforme y sistemas de control PLC (Siemens o Mitsubishi) con interfaces de pantalla táctil para la gestión de parámetros de producción. Las máquinas deben admitir múltiples configuraciones de moldes para cambiar entre tipos de producto en 20 a 60 minutos. P: ¿Pueden las máquinas de bloqueo funcionar en sitios de infraestructura remota? Sí. Las máquinas móviles para fabricar bloques están diseñadas específicamente para ubicaciones remotas. Se pueden transportar al lugar de la obra e instalar para producir bloques con tierra y cemento disponibles localmente, eliminando la logística de transporte y reduciendo los costos de construcción. Algunos modelos funcionan con energía eléctrica (monofásica o trifásica) y pueden operar con generadores donde no hay suministro eléctrico de la red. P: ¿Cuáles son las ventajas en cuanto a costes de la producción de bloques de infraestructura in situ? La producción de bloques in situ elimina los costes de transporte de materiales, que pueden ser considerables en proyectos remotos. Hydraform reporta ahorros de hasta un 40 % en comparación con los métodos convencionales que utilizan materiales importados. La producción en obra también permite un control total sobre la calidad de los bloques y la continuidad del suministro, evitando retrasos por parte de proveedores externos.  3. Tipos de bloques de infraestructura básica Adoquines para plataformas pavimentadas y pasarelas Los adoquines para uso en infraestructura requieren alta resistencia a la compresión y al desgaste. Las especificaciones de la máquina suelen incluir: Frecuencia de vibración: 3000-4500 RPM Ciclo de moldeo: 15-18 segundos Capacidad de producción: 26 o más ladrillos para caminos por molde Bordillos y bordillos Las máquinas para la colocación de bordillos viales pueden producir bordillos continuos montados sobre rieles de acero, con características que incluyen vibradores de aguja importados para un flujo de concreto uniforme, sensores de pendiente, inclinación y dirección, y una construcción de chasis rígido. Los bordillos se pueden colocar sobre diversas superficies, incluyendo mezcla húmeda, DBM, DLC, PQC, refuerzo y secciones de cuneta. Bloques de protección de taludes y diques Los bloques de control de erosión para riberas y estabilización de taludes requieren una compactación de alta densidad y perfiles de enclavamiento especializados. Estos bloques se fabrican mediante sistemas de vibración y presión hidráulica similares a los de las máquinas de bloques estándar, pero con moldes personalizados diseñados para configuraciones de enclavamiento.  4. Aplicaciones para proyectos de infraestructura Vivienda pública e infraestructura pública Los programas gubernamentales de vivienda en toda África han utilizado la tecnología de fabricación de bloques durante más de 38 años. Los sistemas de bloques entrelazados proporcionan viviendas estructuralmente sólidas y rentables a gran escala, lo que permite una entrega más rápida con presupuestos más ajustados. Las aplicaciones incluyen: Viviendas de bajo costo y subsidiadas, viviendas militares y policiales (cuarteles, alojamientos para el personal), construcción de escuelas y clínicas, infraestructura municipal (centros comunitarios, instalaciones sanitarias) y viviendas para damnificados por desastres. Minería y operaciones remotas Las empresas mineras utilizan máquinas móviles de bloques para producir materiales de construcción certificados in situ a partir de la tierra local. Esto elimina la logística de transporte y reduce los costos de construcción en operaciones remotas. Entre las principales aplicaciones se incluyen complejos de viviendas para mineros, talleres y almacenes de equipos, oficinas y edificios administrativos, muros perimetrales y estructuras de seguridad, así como adoquines para plataformas de estacionamiento de vehículos y pasarelas. Infraestructura vial y de transporte Las aplicaciones específicas para infraestructuras incluyen máquinas para la colocación de bordillos de hormigón para el bordeado de carreteras y el drenaje, pproducción de bloques de madera para senderos peatonales y ciclovías, bloques de muros de contención para estribos de puentes y terraplenes, y adoquines permeables para sistemas de drenaje.  5. Consideraciones para la selección de la máquina Nivel de automatizaciónEscala de aplicaciónAutomatización recomendadaSalida típicaProyectos municipalesSemiautomáticoMás de 3500 bloques al día.Programas nacionalespatio de bloques totalmente automatizadoMás de 6000 bloques al día.Yacimientos mineros remotosMáquinas móviles2400-3000 bloques/día Características clave a priorizar Sistemas de vibración: La eficiente tecnología de vibración garantiza una densidad uniforme en todos los tipos de producto. Busque capacidades de vibración de mesa, vibración de presión y vibración de alimentación. Sistemas de control: El control PLC con interfaz de pantalla táctil permite la gestión de parámetros de producción. Los sistemas PLC de Mitsubishi y Siemens son estándares de la industria. Versatilidad de moldes: La capacidad de cambiar moldes para diferentes tipos de bloques (adoquines, bordillos, bloques huecos, bloques entrelazados) maximiza la utilización de la máquina en múltiples fases del proyecto.  6. Preguntas frecuentes1. ¿Qué máquinas de bloques son adecuadas para proyectos de infraestructura? Máquinas con alta fuerza de vibración (60-80 kN), tiempos de ciclo rápidos (15-18 segundos) y capacidad para moldear múltiples piezas. Para viviendas gubernamentales a gran escala, se recomiendan plantas de bloques automatizadas con una capacidad de producción de más de 6000 bloques al día. 2. ¿Pueden las máquinas de bloques producir bordillos y adoquines en la misma máquina? Sí. Las máquinas con moldes intercambiables pueden producir varios tipos de productos, incluidos adoquines, bordillos, bloques huecos y bloques entrelazados. 3. ¿Cuál es la ventaja en términos de costos de la producción de bloques de infraestructura in situ? Ahorro de costes de hasta un 40% en comparación con los métodos convencionales que utilizan materiales importados, gracias a la eliminación de los costes de transporte y al uso de suelo local. 4. ¿Son las máquinas de bloqueo móviles adecuadas para emplazamientos de infraestructuras remotas? Sí. Las máquinas móviles están diseñadas para ubicaciones remotas y pueden funcionar con generadores donde no hay suministro eléctrico de la red. 5. ¿Cuánto tiempo se tarda en cambiar los moldes para diferentes tipos de bloques? El cambio de moldes suele tardar entre 20 y 60 minutos, dependiendo de la configuración del molde y del tipo de máquina. 6. ¿Qué estándares deben cumplir los bloques de infraestructura? Los bloques deben cumplir con las normas nacionales de construcción. Los bloques Hydraform cumplen con las Normas Nacionales Sudafricanas (SANS) y están aprobados para muros estructurales en edificios de una y varias plantas. 7. ¿Cuál es el nivel de automatización recomendado para los programas de vivienda del gobierno? Para los proyectos de vivienda a nivel nacional, se recomiendan plantas de acopio totalmente automatizadas con una capacidad de producción de más de 6.000 bloques al día para cumplir con los plazos de entrega y mantener una calidad constante. Si desea obtener más información sobre nuestros productos, puede hacer clic aquí. www.yxbrickequipment.com
    LEER MÁS
  • Puntos clave de adaptación para las máquinas de fabricación de ladrillos de hormigón que se expanden al mercado de la
    Puntos clave de adaptación para las máquinas de fabricación de ladrillos de hormigón que se expanden al mercado de la "Iniciativa de la Franja y la Ruta".
    Sep 01, 2026
    Desde que se propuso la Iniciativa de la Franja y la Ruta, China máquina para fabricar ladrillos de hormigón Las exportaciones han propiciado una época dorada de desarrollo. Tomando como ejemplo a la empresa Langfang Nianpeng, su valor total de exportaciones aumentó de 3 millones de yuanes en 2012 a 70 millones de yuanes en 2021, con productos vendidos a 41 países. Sin embargo, coexisten oportunidades y desafíos: el entorno de mercado en los países a lo largo de la Iniciativa de la Franja y la Ruta es complejo y diverso. Que un equipo pueda pasar de simplemente producir a ser útil depende de su adaptación. Esto no es solo un ajuste de parámetros técnicos, sino un salto cualitativo de la concepción del producto a la concepción de soluciones sistémicas. I. Normas y certificaciones: Superando las "barreras de entrada" al mercadoLa expansión a mercados internacionales exige, en primer lugar, superar las barreras invisibles de las normas técnicas y las certificaciones de productos. Los mercados europeos y estadounidenses, así como algunos mercados de alta gama, tienen requisitos de certificación de seguridad extremadamente estrictos. En 2023, cuando el equipo ZN900CG de fabricación nacional de Fujian Quangong Machinery Co., Ltd. entró en el mercado canadiense, tuvo que obtener la certificación de la Asociación Canadiense de Normas (CSA), equivalente a la certificación UL estadounidense en el mercado norteamericano. Para ello, Quanzhou Machinery dedicó varios meses a completar el proceso de certificación, desde el diseño y la selección de componentes hasta la revisión final, antes de ganarse la confianza del cliente. Esto recuerda a las empresas que el trabajo de estandarización debe ser una prioridad: no solo el equipo en sí debe cumplir con las normas del mercado objetivo, sino que también es crucial desarrollar versiones en otros idiomas de las normas industriales pertinentes.  El Ministerio de Industria y Tecnología de la Información ha catalogado claramente el "Proyecto de Versión en Idiomas Extranjeros de las Normas Industriales al Servicio de la Iniciativa de la Franja y la Ruta" como un proyecto clave, y las empresas deben participar activamente en la traducción y el desarrollo simultáneo de las normas, utilizando la "globalización" de las normas para impulsar la "globalización" de los productos. II. Productos y tecnología: "Adaptación precisa" basada en las condiciones localesLos países que forman parte de la Iniciativa de la Franja y la Ruta tienen climas, materias primas e infraestructuras muy diferentes. Un enfoque estandarizado en cuanto a equipos no es viable; la tecnología debe adaptarse a las condiciones locales. La adaptabilidad de las materias primas es el principal problema. Las materias primas disponibles varían de un lugar a otro: algunas regiones son ricas en recursos de residuos sólidos, como residuos de construcción y relaves, mientras que otras carecen de áridos específicos. Excelentes fabricantes de máquinas de ladrillos Se dosificarán las materias primas en función de la proporción de residuos locales, lo que proporcionará una "fórmula" única para cada máquina y, por lo tanto, mejorará la aplicabilidad y la practicidad del equipo. El éxito de Fujian Quanzhou Machinery en el mercado de Oriente Medio también lo confirma: sus equipos pueden utilizar de forma eficiente cenizas volantes, residuos de construcción y áridos reciclados, reduciendo los costes de las materias primas para los clientes y alineándose con las tendencias locales de construcción sostenible. La localización de las especificaciones del producto es igualmente crucial. El mercado vietnamita supuso un reto para muchas empresas de maquinaria para la fabricación de ladrillos: los ladrillos locales son 2 cm más delgados que los de otros países, lo que provoca la incompatibilidad de la mayoría de los equipos. El equipo de I+D de Langfang Nianpeng llevó a cabo cientos de experimentos y, finalmente, desarrolló un producto que cumplía con los estándares de tamaño y dureza, a un precio un 30 % inferior al presupuesto del cliente, lo que les permitió acceder al mercado vietnamita. Además, los proyectos de alta gama en Oriente Medio tienen exigencias de calidad extremadamente altas para los ladrillos de imitación de piedra de policarbonato, los ladrillos permeables y los bordillos, lo que requiere equipos multifuncionales y con capacidad de cambio rápido de moldes para satisfacer las diversas demandas de los productos. No se pueden ignorar las condiciones climáticas y de trabajo. Oriente Medio se caracteriza por altas temperaturas y polvo, lo que requiere equipos con sistemas de disipación de calor y sellado más robustos; los suministros de energía inestables en algunos países africanos imponen exigencias especiales en cuanto al consumo de energía y la adaptabilidad de voltaje de los equipos. Las máquinas de fabricación de ladrillos Quanzhou Gong están optimizadas para entornos operativos de alta intensidad, integrando avanzados sistemas de vibración alemanes y Control PLC inteligente para garantizar un funcionamiento estable incluso en condiciones adversas. III. Servicio y modelo: Construyendo una "ventaja competitiva" en los mercados internacionalesVender equipos es solo el comienzo; la clave reside en una operación estable a largo plazo. En los mercados internacionales, la capacidad de servicio posventa y la innovación en el modelo de negocio son fundamentales para consolidar la competitividad. Es fundamental establecer una red de servicio localizada. Liushi Brick-Making ha establecido centros de servicio posventa en 15 países de la Iniciativa de la Franja y la Ruta, incluyendo Vietnam, Egipto y Bangladesh, brindando respuestas oportunas a sus clientes. Quanzhou Gong, gracias a su plataforma de servicios en la nube para equipos inteligentes de desarrollo propio, utiliza tecnología de internet para proporcionar mantenimiento remoto a clientes de todo el mundo, reduciendo significativamente el tiempo y los costos de los servicios en el extranjero. La innovación en los modelos de negocio está transformando el panorama competitivo. Los informes del sector demuestran que la solución operativa que combina el arrendamiento de equipos con la recompra de productos terminados se ha validado con éxito en mercados emergentes como la India, reduciendo el ciclo de retorno de la inversión a 14 meses. Los ingresos por servicios de ciclo de vida completo representan ahora el 28 % de los ingresos de las empresas líderes. Esto significa que pasar de la simple venta de equipos a ofrecer soluciones integrales que abarquen «equipos + servicio + operación» satisface mejor las necesidades de los clientes internacionales que desean reducir la inversión inicial y obtener beneficios a largo plazo.    ConclusiónLa trayectoria de la Iniciativa de la Franja y la Ruta en el ámbito de las máquinas para fabricar ladrillos de hormigón ha evolucionado desde el simple comercio inicial hasta una nueva etapa de profunda adaptación y cocreación de valor. La clave del éxito reside en: abrir puertas con certificaciones estándar, afianzarse en los mercados locales mediante la adaptación tecnológica y proteger el mercado con la innovación en el servicio. Solo combinando las ventajas de eficiencia del "Hecho en China" con un profundo conocimiento de los mercados internacionales, y pasando de "vender productos" a "vender soluciones", podremos lograr un desarrollo estable y sostenible en el vasto mundo de la Iniciativa de la Franja y la Ruta.
    LEER MÁS
  • Servohidráulica y servovibración: forjando la competitividad de
    Servohidráulica y servovibración: forjando la competitividad de "doble núcleo" de los equipos de alta gama para la fabricación de ladrillos.
    Aug 31, 2026
    En la industria de maquinaria para materiales de construcción, equipos para la fabricación de ladrillos La industria de la fabricación de ladrillos está experimentando una profunda revolución tecnológica. Las máquinas tradicionales han sufrido durante mucho tiempo un alto consumo de energía, baja eficiencia y una densidad de producto irregular. La introducción de la tecnología de servocontrol está reescribiendo fundamentalmente las reglas del juego. Si la estructura de la máquina y la precisión del molde de una máquina de fabricación de ladrillos son su "cuerpo", entonces **los sistemas servohidráulicos y de vibración son el "corazón inteligente" y el "núcleo de potencia" que impulsan su funcionamiento eficiente.** En conjunto, forman una barrera tecnológica difícil de replicar para las máquinas de fabricación de ladrillos de alta gama actuales. Sistemas servohidráulicos: De la "fuerza bruta" a la "guía de precisión"Las máquinas tradicionales para fabricar ladrillos suelen utilizar bombas de desplazamiento fijo o de desplazamiento variable combinadas con electroválvulas. Al igual que un forzudo que solo usa la fuerza bruta, el motor siempre funciona a máxima velocidad, independientemente de la demanda, desperdiciando una gran cantidad de energía en forma de calor durante los periodos de inactividad y de sobrecarga. Las estadísticas muestran que la potencia efectiva de los sistemas hidráulicos tradicionales en un ciclo completo de fabricación de ladrillos suele ser inferior al 50 %.La innovación de la sistema servohidráulico Consiste en reemplazar el motor asíncrono tradicional con una combinación de servomotor y bomba de engranajes. Su lógica central es el "suministro de aceite bajo demanda": el controlador ajusta con precisión la velocidad y el par del servomotor según los requisitos de presión y caudal en tiempo real de cada etapa del proceso (como la alimentación del material, el prensado y el desmoldeo). Esto logra avances en dos dimensiones:En primer lugarUna mejora revolucionaria en la eficiencia energética. En la producción real, los equipos que utilizan un sistema de control servo-electrohidráulico pueden ahorrar más del 30 % de energía en comparación con los motores convencionales. En el marco del objetivo de "doble carbono" (reducción de carbono y reducción de emisiones), esto tiene un valor económico y ambiental directo para los fabricantes de materiales de construcción con alto consumo energético.En segundo lugarUn salto cualitativo en la precisión del control. En la etapa de moldeo y prensado, los sistemas hidráulicos tradicionales, debido a las grandes fluctuaciones de presión, suelen provocar una densidad irregular en las piezas de ladrillo. El sistema servohidráulico, mediante control de circuito cerrado y en combinación con sensores de presión, permite controlar las fluctuaciones de presión dentro de un rango extremadamente pequeño. Esto es crucial para la producción de productos de alto valor añadido, como adoquines de alta resistencia y ladrillos de imitación de piedra: solo con una presión precisa se puede minimizar la porosidad y las microfisuras internas del ladrillo, y lograr que la resistencia y la calidad estética alcancen los estándares de los materiales de construcción de alta gama. Vibración servo: Rompiendo la "maldición de la resonancia" y el "dilema de la sincronización"Si los sistemas hidráulicos resuelven el problema de la "potencia", los sistemas de vibración resuelven los problemas de "densidad" y "eficiencia". Durante la fabricación de ladrillos, los materiales deben reorganizarse y compactarse mediante vibración de alta frecuencia dentro del molde. Los motores de vibración de frecuencia variable tradicionales presentan una gran inercia durante el arranque y la parada, lo que provoca fácilmente resonancia en el bastidor, resultando en altos niveles de ruido, una vida útil reducida del equipo y una transmisión ineficaz de la energía de vibración al material.El valor fundamental de la vibración servo reside en su velocidad y precisión.servomotores Ofrecen velocidades de respuesta de milisegundos, completando el arranque y el apagado en 0,2-0,3 segundos. Esto significa evitar por completo la zona de resonancia: tiempos de arranque y apagado extremadamente cortos, y una frecuencia de vibración que supera rápidamente la frecuencia natural del bastidor, lo que mejora significativamente la estabilidad del equipo.Para sistemas de vibración multieje de alta gama, la sincronización representa un avance tecnológico significativo. Por ejemplo, el servovibrador patentado de tercera generación de Qunfeng Machinery utiliza un servoaccionamiento de cuatro ejes y logra una respuesta ultradinámica mediante un controlador de movimiento integrado, lo que garantiza que la fase y la velocidad de los cuatro motores permanezcan sincronizadas en todo momento. Si los ejes de vibración no están sincronizados, las fuerzas de excitación se anularán entre sí o incluso generarán un par perjudicial. La sincronización precisa, por otro lado, permite la superposición vectorial de las fuerzas de excitación, lo que maximiza la eficiencia del moldeo. Los datos demuestran que este avanzado sistema de vibración servo puede reducir el consumo de energía en más del 12 %, aumentar la eficiencia de excitación en más del 10 % y aumentar la velocidad de arranque de la vibración en más del 20 %.  Fortalezas duales: Creando una ventaja competitiva para equipos de alta gama.Cuando la servohidráulica y la servovibración se integran profundamente en un único sistema de control, el efecto combinado no tiene parangón con los equipos tradicionales.En términos de eficiencia de producción, el tiempo de respuesta extremadamente corto del sistema servo comprime el ciclo de moldeo. Combinado con un control de fase preciso, el equipo puede cambiar sin problemas los parámetros de producción para diferentes tipos de ladrillos, logrando una producción flexible. En términos de calidad del producto, el prensado hidráulico preciso y trabajo de vibración servo eficiente En conjunto, esto da como resultado una mayor densidad de ladrillos y un menor uso de cemento, produciendo productos de mayor resistencia a partir de las mismas materias primas.Más importante aún, esto constituye un ecosistema tecnológico difícil de imitar. Un sistema de servocontrol avanzado no se logra simplemente comprando servomotores y controladores. Requiere que los fabricantes de equipos posean una profunda experiencia en algoritmos subyacentes (como algoritmos de sincronización de fase de vibración y algoritmos PID de lazo cerrado de presión), integración de sistemas (adaptación del diseño de tuberías hidráulicas a estrategias de control eléctrico) y bases de datos de procesos (combinaciones de parámetros de servo para diferentes materiales y tipos de ladrillos). Empresas líderes como Quanzhou Machinery, Qunfeng Machinery y Sanlian Machinery han desarrollado sus propias tecnologías patentadas en el campo del servocontrol, lo que constituye la base de su capacidad para competir con fabricantes europeos y estadounidenses consolidados en el mercado global.    ConclusiónEs previsible que la competencia futura en la industria de fabricación de ladrillos ya no sea una simple contienda de espesor de acero o precisión de moldes, sino más bien una competencia de profundo conocimiento de las tecnologías y procesos subyacentes del control servohidráulico. Quien pueda hacer servohidráulicos Quien logre comprender mejor la fuerza de presión y quien consiga que la vibración servo controle mejor la densidad del material, obtendrá una posición dominante en el mercado de la fabricación de ladrillos de alta gama. La servohidráulica y la vibración servo son las claves fundamentales para alcanzar este futuro.
    LEER MÁS
  • Acoplamiento de sistemas y selección de procesos para líneas de producción de ladrillos: desde la combinación de máquinas individuales hasta la maximización de la eficiencia de la línea de producción.
    Acoplamiento de sistemas y selección de procesos para líneas de producción de ladrillos: desde la combinación de máquinas individuales hasta la maximización de la eficiencia de la línea de producción.
    Aug 28, 2026
    Impulsadas por el aprovechamiento de los residuos sólidos y la modularización de la construcción, las líneas de producción de ladrillos han evolucionado hasta convertirse en sistemas complejos que integran la dinámica mecánica, la reología de los materiales y la automatización industrial. La configuración de la línea de producción no se limita a la simple acumulación de equipos, sino que implica un diseño de equilibrio dinámico basado en las características del material, el ciclo de moldeo y el ritmo logístico. Este artículo, desde la perspectiva de un ingeniero, desglosa la lógica subyacente de la selección para las etapas de mezcla, dosificación, transferencia y empaquetado. I. Sección de mezcla: Ajuste de volumen y establecimiento del sistema de mezcla.La principal contradicción en la selección de mezcladores radica en la sincronización entre la producción del lote y el consumo de material de la unidad principal en un solo ciclo de moldeo. Un error común consiste en vincular directamente el modelo del mezclador con la producción, ignorando la estricta restricción del tiempo de homogeneización del mezclado.Para líneas de producción que utilizan mezcladoras planetarias o de doble eje, la tasa de utilización del volumen total de la mezcladora debe controlarse idealmente entre el 60 % y el 70 %. Si la mezcladora principal requiere 0,8 m³ de hormigón denso por lote, el volumen de descarga de la mezcladora debe seleccionarse entre 1,0 y 1,25 m³ (por ejemplo, grado JS1000 o JS1250). Este volumen adicional no es para "aumentar las reservas", sino para proporcionar suficiente espacio de corte para la dispersión instantánea de los aditivos en fase líquida (como agentes reductores de agua y colorantes), evitando el "agarre del eje" o una mezcla irregular debido al sobrellenado del tanque de mezcla.Una consideración más profunda radica en el régimen de mezcla. Al producir ladrillos de hormigón permeablesEl tiempo de mezclado debe extenderse a 1,5 veces el de los bloques convencionales. Esto significa que, incluso si el volumen de la mezcladora es suficiente, su número de ciclos por unidad de tiempo disminuirá. Por lo tanto, la configuración debe ajustarse según el producto objetivo, añadiendo una tolva de almacenamiento intermedio (buffer) debajo de la mezcladora. Su volumen debe ser suficiente para almacenar el material utilizado en 3 a 5 lotes de moldeo de la mezcladora principal, aislando así el ciclo de mezclado del ciclo de moldeo y evitando interferencias entre ambos. II. Sección de procesamiento por lotes: El juego entre la precisión estática y el flujo dinámicoLa máquina dosificadora es el "sistema inmunitario" de la línea de producción. En la práctica industrial, el aumento del coeficiente de variación de la resistencia causado por errores en el pesaje del material es la fuente más insidiosa de pérdidas de costes.¿Es un? máquina dosificadora automática ¿Es necesario? Sí, pero es fundamental distinguir entre el pesaje acumulativo y el pesaje independiente. Para la producción de bloques de relleno comunes, una dosificadora de tres tolvas que utilice el pesaje acumulativo de agregados y el pesaje independiente de cemento es suficiente para cumplir con las normas nacionales. Sin embargo, para adoquines de colores o ladrillos permeables, es necesario actualizar el sistema al pesaje independiente de cada material, ya que la cantidad de pigmentos y agentes de refuerzo añadidos suele medirse en partes por mil, y el pesaje acumulativo no puede detectar cambios tan mínimos en el peso neto.Cabe destacar que la selección de una máquina dosificadora debe centrarse en la adaptabilidad del mecanismo de alimentación. Para gravilla o polvo fino reciclado procedente de residuos de construcción con alto contenido de humedad, se debe utilizar un alimentador de cinta con control de velocidad y frecuencia variable en lugar de un alimentador vibratorio electromagnético convencional para evitar la formación de arcos eléctricos o la acumulación de material en la entrada de alimentación. Asimismo, se instala una báscula intermedia con tolva de transición entre la máquina dosificadora y la mezcladora, lo que permite una verificación secundaria de la cantidad de alimentación. Esta es una característica clave de redundancia en las líneas de producción de alta gama para garantizar que la desviación estándar de la resistencia del producto final se mantenga dentro de ±1,5 MPa. III. Línea de recepción de ladrillos y lógica de curado: No es simplemente un reemplazo para el trabajo manual.La decisión de configurar una línea automática de recepción de ladrillos (que incluya máquinas elevadoras, máquinas de descenso y transportadores de cadena) no debe basarse únicamente en cálculos de costes laborales, sino más bien en el proceso fundamental de curado.La resistencia de los ladrillos sin cocer depende del curado estático y del curado con vapor. La ventaja del apilamiento manual reside en su flexibilidad: los operarios pueden ajustar el número de capas y los espacios de ventilación según la humedad de los ladrillos. Si el proceso rígido de una línea automática de recepción de ladrillos no se complementa con un sistema de programación del horno de curado, apilar los ladrillos demasiado alto de forma prematura impedirá la liberación del calor de hidratación interno, lo que provocará una superficie suelta o agrietada.Por lo tanto, una estrategia de configuración racional es: diferenciar entre familias de productos. Para bloques portantes de más de 190 mm de espesor, cuya resistencia estructural es suficiente para soportar múltiples pilas, se debe configurar decisivamente una línea de recolección automática de ladrillos para reducir el trabajo manual. Para ladrillos de pared delgada o ladrillos decorativos de revestimiento de menos de 90 mm de espesor, se recomienda mantener estaciones de recolección manual de ladrillos o adoptar un modo de apilamiento semiautomático de capas bajas y alta frecuencia. Si el diseño del proceso incluye cocción secundaria (es decir, autoclave), una línea de recolección automática de ladrillos es esencial, ya que la eficiencia de carga del autoclave depende completamente de la regularidad geométrica de la pila de ladrillos, que es difícil de lograr manualmente. IV. Sección de embalaje: Del embalaje protector a la mejora del transporte logísticoLa selección de empacadoras está experimentando un cambio funcional, pasando de "prevenir daños en bordes y esquinas" a "adaptarse a la logística a granel". Si bien las correas de acero tradicionales pueden asegurar pilas de ladrillos, en el caso de ladrillos de pavimentación grandes, se generan fácilmente grietas por tensión cuando las correas de acero se tensan.Actualmente, la práctica de ingeniería tiende a utilizar flejes de acero recubiertos de plástico PET combinados con cabezales de embalaje soldados por fricción. Sus ventajas radican en que el coeficiente de dilatación y contracción térmica del fleje de acero recubierto de plástico es similar al del hormigón, y la tensión de embalaje se puede ajustar digitalmente (generalmente entre 200 y 300 N), sin dañar los bordes de los ladrillos.En cuanto al nivel de automatización de la máquina de embalaje, este debe determinarse según la frecuencia de producción de ladrillos. Si la producción horaria de la línea es inferior a 800 ladrillos estándar, una máquina de embalaje neumática móvil combinada con flejado manual es suficiente en términos de eficiencia operativa. Si la producción supera los 1200 ladrillos/hora, se debe configurar una línea de embalaje totalmente automática tipo flecha y añadir una máquina clasificadora de ladrillos antes de la estación de embalaje para escalonar las juntas de los ladrillos entre capas. Esto permite un embalaje sin palés, es decir, las pilas de ladrillos embaladas se cargan directamente en camiones como unidades logísticas independientes, ahorrando el coste de los palés de madera, lo que supone un ahorro aproximado de 150 yuanes en costes de consumibles por cada 10 000 ladrillos. V. Acoplamiento del sistema: La lubricación central y la eliminación de polvo a menudo ignoradas. Presión negativa.La prueba definitiva de la configuración de la línea de producción reside en la fiabilidad de su funcionamiento continuo a largo plazo. Las configuraciones auxiliares para los tres componentes —suministro de grasa al sello del extremo del eje de la mezcladora, refrigeración forzada de la caja vibratoria de la máquina de moldeo y control de polvo en cada nodo de transferencia— deben incluirse en la lista de inversión inicial.Se recomienda un sistema centralizado de lubricación con grasa, que conecte todos los puntos de lubricación en paralelo mediante tuberías. Una estación de bombeo central suministrará grasa a intervalos regulares y en cantidades medidas para evitar el olvido manual de la lubricación, lo que podría provocar la entrada de lodo y el desgaste del extremo del eje. Para la eliminación de polvo, se deben instalar campanas de recolección de polvo independientes en el puerto de descarga de la máquina dosificadora y en el puerto de alimentación de la mezcladora, conectadas a colectores de polvo de chorro pulsante. El cálculo del flujo de aire para el sistema de eliminación de polvo debe basarse en mantener una ligera presión negativa (de -50 Pa a -80 Pa) dentro de la campana cerrada, en lugar de simplemente buscar un gran flujo de aire. Una presión negativa excesiva arrastrará directamente el polvo fino de cemento, alterando las proporciones de la mezcla, un punto que a menudo se pasa por alto en la práctica.    Conclusión: La esencia de la configuración reside en la redistribución del tiempo de procesamiento.Al examinar un línea de producción de fabricación de ladrillosNo solo hay que fijarse en la estructura de acero, sino también en la distribución del tiempo de residencia del material. La precisión en la mezcla de ingredientes determina la eficacia de la inversión de tiempo; el volumen de mezcla determina la saturación de la utilización del tiempo; el método de recogida de los ladrillos determina la racionalidad del consumo de tiempo; y la forma de embalaje determina la continuidad del valor del tiempo en la logística.La configuración óptima no se trata de maximizar todos los parámetros, sino de asegurar que la tasa de procesamiento y la capacidad de búfer de cada etapa formen una progresión geométrica. Se recomienda que el cliente solicite un diagrama de tiempo takt al diseñador durante la fase de selección de equipos, visualizando los puntos de latencia para cada ladrillo desde la entrada del polvo hasta el envío del producto terminado. La etapa que ocupa la mayor proporción de tiempo es el área central donde se deben invertir los recursos. Esta es la lógica esencial de la planificación de la línea de producción: usar la "cantidad" de equipos para descomponer la "secuencia" del proceso y luego usar el "equilibrio" del sistema para realizar la "estabilidad" de las ganancias.
    LEER MÁS
  • Aplicación de nuevos aditivos en la fabricación de ladrillos de hormigón: mejora de la resistencia y optimización del rendimiento.
    Aplicación de nuevos aditivos en la fabricación de ladrillos de hormigón: mejora de la resistencia y optimización del rendimiento.
    Aug 26, 2026
    Resumen: La eficiencia y la calidad del producto de Producción de máquinas para fabricar ladrillos de hormigón Depende en gran medida del nivel de aplicación de la tecnología de aditivos. Este artículo se centra en el papel fundamental de los aditivos innovadores en la producción de ladrillos de hormigón, explorándolo desde dos perspectivas: mejora de la resistencia y optimización del rendimiento. Combinando las últimas investigaciones y prácticas, el artículo analiza los mecanismos de acción y los efectos de aplicación de los superplastificantes de policarboxilato, los aceleradores químicos, los materiales nanomodificados y los sistemas de aditivos compuestos, con el objetivo de proporcionar una referencia a los fabricantes de máquinas de ladrillos para mejorar sus productos mediante la innovación de materiales. I. Introducción: Nuevos requisitos para los aditivos en la producción de ladrillos mediante máquinas.Los ladrillos de hormigón (incluidos bloques, adoquines, ladrillos permeables, etc.) son materiales importantes para muros y pavimentos, y sus propiedades mecánicas y durabilidad afectan directamente la calidad de los proyectos de construcción. proceso de moldeo de la máquina de ladrillos Se imponen requisitos especiales a las mezclas de concreto: el moldeo y desmoldeo deben completarse en poco tiempo, y los productos deben tener resistencia inicial para facilitar su rotación, cumpliendo a la vez con los indicadores de durabilidad a largo plazo. En este contexto, los aditivos tradicionales ya no son suficientes para satisfacer los múltiples requisitos de rendimiento, lo que convierte el desarrollo y la aplicación de nuevos aditivos en un foco de atención para la industria. II. Ruta fundamental para el aumento de la fuerza: De la reducción de la ingesta de agua a la activación de la actividad física.1. Superplastificante de policarboxilato: La alta tasa de reducción de agua sienta las bases para la resistencia.La reducción del agua es el principal método para mejorar la resistencia del hormigón. Con la misma relación agua-cemento, una mayor reducción del agua produce una hidratación más completa del cemento, lo que aumenta naturalmente la densidad y la resistencia. Los nuevos superplastificantes de policarboxilato, con su estructura molecular personalizable, se han convertido en un aditivo fundamental en la producción de ladrillos.Diseño molecular y adecuación del rendimientoMediante un diseño específico de la estructura, la relación ácido-éter y el peso molecular de los superplastificantes de policarboxilato, estos pueden combinarse mejor con el sistema de materiales cementantes utilizados en la fabricación de ladrillos (como el cemento compuesto mezclado con cenizas volantes y polvo de escoria), lo que promueve la velocidad de hidratación del cemento y mejora eficazmente la resistencia inicial.Modificación de compuestos con nanomateriales: La introducción de nanomateriales en el sistema de superplastificantes de policarboxilato representa un avance significativo en los últimos años. Por ejemplo, los superplastificantes de policarboxilato que contienen nano-sílice no solo ejercen un efecto de reducción de agua altamente eficiente, sino que también aprovechan el efecto de nucleación de las nanopartículas para acelerar la hidratación y, al mismo tiempo, rellenar los microporos, logrando así múltiples efectos de "reducción de agua + refuerzo + densidad". Los estudios demuestran que las composiciones optimizadas de agentes reductores de agua pueden mejorar significativamente la resistencia a la compresión del hormigón mediante la regulación del proceso de hidratación y la optimización de la estructura de poros.2. Aceleradores químicos: Superar el cuello de botella de la fuerza inicialLa producción de ladrillos mediante máquinas exige una gran resistencia al desmoldeo. Los agentes de resistencia inicial tradicionales a base de cloruro pueden suponer un riesgo de corrosión del acero de refuerzo, mientras que los nuevos aceleradores libres de cloruro se han convertido en un tema de investigación de gran interés.Investigación sobre la aplicación del acelerador de cloruro de magnesio (MgCl₂): Un estudio sobre hormigón compuesto con escoria granulada de alto horno (GGBS) demostró que, al añadir MgCl₂ al 10% como acelerador químico, la resistencia a la compresión a los 28 días alcanzó los 51,28 MPa, un valor significativamente superior al del grupo de control. El mecanismo radica en que el MgCl₂ promueve la reacción de hidratación temprana y logra una densificación microestructural local y una optimización de la estructura de poros. Este enfoque tiene un importante valor de referencia para el hormigón fabricado con ladrillos industriales, que contiene una gran cantidad de residuos industriales. III. Expansión multidimensional de la optimización del rendimiento: más allá de la fuerza.Productos modernos de máquinas de ladrillo No solo se requiere alta resistencia, sino que también es necesario considerar la durabilidad, la trabajabilidad y funciones especiales (como la permeabilidad y el aislamiento térmico). Los aditivos innovadores logran una optimización sistemática del rendimiento mediante múltiples mecanismos.1. Control de la microestructura: De "Más grueso" a "Más denso": El rendimiento del hormigón depende en última instancia de su microestructura. Los nuevos aditivos se centran en optimizar la zona de transición interfacial (ZTI) y la estructura de poros.Superplastificantes de policarboxilato modificados y reductores de la contracción: Mediante la introducción de grupos funcionales que reducen la contracción, se puede disminuir la contracción por secado sin comprometer la resistencia, reduciendo así el riesgo de agrietamiento.Aditivos nanorreforzados: Los aditivos compuestos hechos de quitosano de silano modificado con alquenilo y otros nanomateriales pueden reducir el coeficiente de difusión de iones cloruro, mejorar la impermeabilidad y la densidad del hormigón, aumentando así su durabilidad.2. Sinergia multicomponente: Ventajas de los sistemas de aditivos compuestos: Los aditivos individuales son insuficientes para cumplir con todos los requisitos de rendimiento; los aditivos compuestos son una tendencia inevitable."Reducción de costes y mejora de la eficiencia" de los aditivos: Los nuevos aditivos para hormigón pueden mejorar significativamente la cohesión y la bombeabilidad del hormigón y, manteniendo el mismo grado de resistencia, pueden reducir el consumo de cemento en aproximadamente un 10 %-15 %, lo que reduce directamente los costes de materia prima de la producción de ladrillos con máquinas.Composición de componentes funcionales: En la elaboración de ladrillos ecológicos y de bajo consumo energético, la fórmula suele incluir agentes reductores de agua, retardadores, incorporadores de aire y anticongelantes. Por ejemplo, los incorporadores de aire a base de resina de colofonia mejoran la durabilidad y las propiedades reológicas del hormigón; los retardadores de melaza regulan el tiempo de fraguado, garantizando una correcta integración entre los procesos de mezclado y moldeo de la máquina de ladrillos.3. Exploración de nuevos aditivos de base biológica y nanomateriales: Para satisfacer las necesidades del desarrollo sostenible, los investigadores están explorando el uso de recursos renovables para preparar mezclas.Bioaditivos nanorreforzados: Los nanocristales de celulosa (CNC), derivados de residuos vegetales, pueden mejorar significativamente la resistencia y reducir la porosidad mediante efectos de nucleación y refinamiento de poros cuando se añaden en pequeñas cantidades (0,1-2 % en peso). El quitosano (derivado de residuos de crustáceos) posee capacidad de formación de películas y de complejación iónica, lo que reduce la permeabilidad y confiere a los materiales cierto potencial de autorreparación.    IV. Aplicación práctica y perspectivas en la producción de ladrillos con máquinasEn la producción real de ladrillos mediante máquinas, la selección y dosificación de los aditivos deben adaptarse al tipo específico de ladrillo, la calidad de la materia prima y el proceso de moldeo.Optimización para ladrillos de desecho industrial: Para líneas de producción de máquinas de ladrillos En aquellos materiales que utilizan en gran medida cenizas volantes, escoria y residuos de construcción, se pueden introducir aceleradores químicos o aditivos de tipo núcleo nanocristalino para compensar la pérdida temprana de resistencia debida a la reducción del uso de cemento.Adaptación para ladrillos funcionales: En la producción de ladrillos permeables, se requiere un equilibrio entre resistencia y permeabilidad; el esquema de aditivos debe considerar tanto la retención de agua como el refuerzo. En la producción de bloques de aislamiento térmico, se pueden combinar agentes incorporadores de aire y agentes de refuerzo para lograr ligereza y alta resistencia. Conclusión: La aplicación de nuevas tecnologías de aditivos en la fabricación de ladrillos de hormigón ha evolucionado desde un enfoque simple de "reducción y mejora del agua" hasta una etapa de optimización más profunda caracterizada por "sinergia de múltiples elementos, microcontrol e integración funcional". Mediante la selección científica de superplastificantes de policarboxilato, aceleradores químicos, materiales nanomodificados y componentes funcionales compuestos, los fabricantes de ladrillos no solo pueden mejorar eficazmente la resistencia del producto, sino también obtener beneficios significativos en la reducción de costos, la mejora de la durabilidad y el aprovechamiento de residuos sólidos. En el futuro, con la maduración de los materiales de base biológica y los aditivos inteligentes y adaptables, se espera que la fabricación de ladrillos impulse una nueva ronda de mejoras tecnológicas.
    LEER MÁS
  • Eficiencia energética en la producción de ladrillos: cómo reducir el consumo de energía.
    Eficiencia energética en la producción de ladrillos: cómo reducir el consumo de energía.
    Aug 25, 2026
      Respuesta rápida Evaluar proveedores de máquinas de bloques Se requiere un enfoque sistemático que vaya más allá de la simple comparación de precios. Un proveedor fiable debe demostrar la certificación ISO 9001 como indicador básico de gestión de calidad, y el marcado CE es esencial para las exportaciones a mercados regulados como Europa o Norteamérica. Además de las certificaciones, los compradores deben evaluar la infraestructura de producción: las fábricas que superan los 3000 m² suelen indicar capacidad de producción en serie y zonas de pruebas especializadas. Los índices de entrega a tiempo superiores al 97 %, los tiempos de respuesta inferiores a 3 horas y los índices de reordenamiento superiores al 25 % son indicadores sólidos de fiabilidad operativa y satisfacción del cliente. El soporte posventa, que incluye garantías (mínimo 12 meses), disponibilidad de repuestos y asistencia técnica remota, distingue a los proveedores comprometidos de los que solo ofrecen servicios transaccionales. Una evaluación estructurada en estas tres dimensiones ayuda a los compradores a evitar costosos errores de adquisición y a asegurar valor a largo plazo.       1. Análisis de la intención de búsqueda del usuario ¿Quién busca y por qué?AudienciaIntención principalPrincipales preocupacionesGerentes de comprasComercial/DecisiónMitigación de riesgos, coste total de propiedad, fiabilidad de los proveedoresIngenierosTécnico/InformativoEspecificaciones del equipo, cumplimiento de las normasDistribuidoresComercial/EstratégicoCalidad de la cartera de productos, estabilidad de la cadena de suministroContratistasOperacional/PrácticoEquipos fiables para la ejecución de proyectos y soporte postventa. Categorías clave de intención de búsqueda Investigación comercial: Identificar qué proveedores ofrecen la mejor relación calidad-precio y el menor riesgo de adquisición. Evaluación de riesgos: Evaluación de las credenciales, la estabilidad financiera y el historial de los proveedores. Validación técnica: Verificar que el equipo cumpla con las especificaciones del proyecto y las normas reglamentarias. Evaluación del servicio: Valoración del soporte posventa, la disponibilidad de repuestos y los términos de la garantía.  2. Preguntas clave de los usuarios P: ¿Qué certificaciones debo buscar en un proveedor de máquinas para fabricar bloques? La certificación ISO 9001 es indispensable para cualquier fabricante serio, ya que indica procesos de control de calidad documentados, desde la revisión del diseño hasta la inspección final. Para las exportaciones a Europa, Norteamérica o los países del CCG, el marcado CE es esencial. Verifique no solo la existencia de la certificación, sino también su alcance: ¿cubre el ensamblaje completo de la máquina o solo los componentes? Solicite informes de pruebas sobre parámetros críticos como la resistencia a la presión hidráulica (rango estándar: 18–22 MPa), la eficiencia del motor (se recomienda IE2 o superior) y las pruebas de fatiga estructural en funcionamiento continuo (más de 72 horas).P: ¿Qué indicadores operativos revelan la fiabilidad de un proveedor? Las capacidades físicas de un proveedor influyen directamente en la consistencia de las entregas. Busque información sobre el tamaño de la fábrica (se recomienda un mínimo de 3000 m²), equipos internos de I+D e integración vertical de procesos clave como soldadura, mecanizado y ensamblaje de paneles de control. Las métricas de transacciones digitales proporcionan información en tiempo real sobre la fiabilidad. Un tiempo de respuesta inferior a 3 horas indica una sólida infraestructura de atención al cliente, mientras que una tasa de reordenamiento superior al 25 % refleja la satisfacción del cliente a largo plazo. Las tasas de entrega puntual superiores al 97 % señalan una planificación de la producción rigurosa. P: ¿Qué tipo de asistencia posventa debo esperar de un proveedor de calidad? La verdadera diferenciación radica en la personalización y el servicio. ¿Puede el proveedor adaptar los diseños de moldes para bloques entrelazados, en forma de U o aislados? ¿Ofrecen integración con cintas transportadoras, sistemas de alimentación de silos o carros móviles? Y lo que es más importante, ¿proporcionan capacitación para operadores, inventario de repuestos y asistencia técnica remota? Los proveedores líderes ofrecen paneles de control en la nube para el seguimiento del rendimiento en tiempo real y diagnósticos remotos mediante videollamada. Es fundamental aclarar los términos de la garantía (un mínimo de 12 meses es lo habitual) y la garantía de disponibilidad de repuestos (idealmente 10 años). P: ¿Cuáles son los errores más comunes en los procesos de adquisición? Las trampas de precios bajos representan un riesgo significativo: algunas fábricas pequeñas compiten por precio, pero presentan altas tasas de fallas y una lenta respuesta posventa. Otros inconvenientes incluyen comprar basándose únicamente en la capacidad teórica sin verificar la producción real y estable, y no tener en cuenta el costo total de propiedad, que incluye el precio del equipo, los costos de instalación, el consumo de energía, el mantenimiento, la depreciación de las piezas de repuesto y las posibles pérdidas por tiempo de inactividad. Visite las fábricas de clientes existentes para observar la estabilidad del equipo y la tasa de rendimiento en condiciones reales antes de comprometerse.   3. El marco de evaluación: tres dimensionesDimensión 1: Calidad y capacidad técnicaCertificaciones como puntos de prueba La certificación ISO 9001 debe ser innegociable. Indica procesos de control de calidad documentados, desde la revisión del diseño hasta la inspección final. El marcado CE es esencial para envíos a mercados regulados como la UE o Norteamérica, confirmando el cumplimiento de las normas de salud, seguridad y protección ambiental. Solicite especificaciones detalladas de los componentes principales. Los proveedores de renombre utilizan marcas conocidas para sistemas hidráulicos (como Rexroth o Yuken), PLC (Siemens, Mitsubishi) y sistemas eléctricos. Solicite informes de prueba sobre parámetros críticos: resistencia a la presión hidráulica (18–22 MPa), frecuencia del motor de vibración (3000–6000 rpm) y resistencia a la compresión (objetivo ≥15 MPa). Infraestructura de producción Las capacidades físicas de un proveedor impactan directamente en la consistencia de la entrega. Las fábricas que superan los 3000 m² suelen mantener zonas dedicadas para mecanizado, ensamblaje y pruebas, lo que garantiza el aislamiento del proceso y el control de calidad. Los equipos internos de I+D son esenciales para el desarrollo de moldes personalizados, la integración de transportadores o las actualizaciones de automatización. La integración vertical de los procesos clave —soldadura, mecanizado, montaje de paneles de control— reduce los plazos de entrega de los componentes y permite ciclos de personalización más rápidos. Dimensión 2: Métricas de rendimiento de la fiabilidad operativa Las métricas de transacciones digitales proporcionan información en tiempo real sobre la fiabilidad. Un rendimiento de entrega a tiempo superior al 97 % indica una planificación de producción disciplinada y capacidad de cumplimiento. Los tiempos de respuesta inferiores a 3 horas reflejan un servicio al cliente proactivo, fundamental durante la negociación previa a la venta y el soporte posterior a la instalación. Las tasas de reordenamiento son particularmente reveladoras. Una alta tasa de recompra, como el 50 %, sugiere una satisfacción a largo plazo con la calidad del producto y el servicio posventa. Las tasas de reordenamiento inferiores al 15 % pueden indicar deficiencias en la fiabilidad o el soporte técnico. Mitigación de riesgos Para protegerse contra la falta de entrega o las discrepancias de calidad, utilice métodos de pago seguros como Alibaba Trade Assurance o servicios de depósito en garantía de terceros. Insista en inspecciones previas al envío realizadas por agencias independientes o mediante auditoría de vídeo en directo si una visita in situ no es factible. Dimensión 3: Soporte posventa, garantía de servicio y repuestos. Aclare los términos de la garantía: un mínimo de 12 meses es lo estándar. Verifique la disponibilidad de repuestos; algunos proveedores garantizan el suministro hasta por 10 años. Solicite un kit detallado de repuestos que incluya sellos, moldes y componentes hidráulicos propensos al desgaste. Soporte técnico: El compromiso de un proveedor con el servicio se refleja en su estructura de soporte. Los proveedores líderes ofrecen solución de problemas remota mediante videollamada, lo que permite a los técnicos en el sitio resolver los problemas en cuestión de minutos. La supervisión de la instalación en el sitio y la capacitación del operador deben estar incluidas o disponibles a un costo razonable. Asegúrese de que se proporcionen manuales completos, programas de mantenimiento y diagramas de cableado, lo cual es especialmente importante para los sistemas controlados por PLC.  4. Preguntas frecuentes 1. ¿Cómo puedo verificar las certificaciones de un proveedor? Solicite copias de los certificados ISO 9001 y CE. Verifique no solo su existencia, sino también su alcance: ¿la certificación ISO 9001 cubre el ensamblaje completo de la máquina o solo los componentes? En el caso del certificado CE, compruebe si cubre los paneles de control eléctrico y los sistemas de seguridad hidráulica. 2. ¿Qué tiempo de respuesta debo esperar de un proveedor confiable? Los tiempos de respuesta inferiores a 3 horas indican una sólida infraestructura de atención al cliente. Los principales proveedores responden en un plazo de 1 a 2 horas. 3. ¿Qué tasa de reordenamiento indica que un proveedor es bueno? Una tasa de recompra superior al 25 % refleja la satisfacción del cliente a largo plazo. Proveedores como Shandong Hongfa, con una tasa de recompra del 57 %, demuestran una excepcional fidelización de clientes. 4. ¿Cómo puedo verificar las capacidades de la fábrica de un proveedor sin visitarla? Solicita una visita virtual en directo a la fábrica. Esto te permitirá ver de primera mano la organización del taller, el flujo de producción y las estaciones de control de calidad. También puedes solicitar demostraciones en vídeo de ciclos de producción completos. 5. ¿Qué tamaño mínimo de fábrica debo buscar? Las instalaciones que superan los 3.000 m² suelen tener capacidad de producción por lotes y zonas de prueba específicas. 6. ¿Cuáles son los términos de garantía estándar? La garantía estándar para los componentes principales es de un mínimo de 12 meses. Algunos proveedores ofrecen hasta 18 meses. Verifique qué está cubierto: piezas, mano de obra o ambas. 7. ¿Cómo puedo evitar las "trampas de precios bajos"? Solicite un análisis detallado del costo total del ciclo de vida, que incluya el precio de compra, la instalación, el consumo de energía, el mantenimiento, la depreciación de las piezas de repuesto y las posibles pérdidas por tiempo de inactividad. Una máquina de bajo precio pero con alto consumo energético puede resultar mucho más costosa en un plazo de 3 años. 8. ¿Qué componentes clave debo verificar en las especificaciones? Controladores PLC (preferiblemente Siemens, Mitsubishi o Delta), frecuencia y durabilidad del motor de vibración (se recomienda un MTBF ≥6000 horas), presión del sistema hidráulico (18–22 MPa) y niveles de ruido (inferiores a 75 dB).
    LEER MÁS
1 2 3 4

SOLICITE UN PRESUPUESTO

Si le interesan nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
CONTÁCTANOS
Contáctanos
¡No dude en ponerse en contacto con nosotros para cualquier consulta!

Si busca máquinas fiables para fabricar bloques de hormigón, moldes personalizados o equipos auxiliares completos para la producción de bloques, ¡no dude en contactarnos! Nuestro equipo de profesionales le ofrecerá soluciones a medida para impulsar el crecimiento eficiente de su negocio.

Al servicio del mundo

Teléfono :+86-595-22963811

WhatsApp : +8615060951121

Correo electrónico : yx05@blockmachine.cc

dejar un mensaje

dejar un mensaje
Si le interesan nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
entregar
CONTÁCTANOS : yx05@blockmachine.cc

HOGAR

PRODUCTOS

whatsApp

contacto